在策划纸浆模塑项目时,很多打算生产纸模咖啡杯盖、茶饮杯盖的厂商,最常问的一个问题就是:“老板,这台机器一天能打多少个盖子?”
但实际上,纸浆模塑并不是简单的塑料注塑,也不是标准五金冲压。如果在设备选型前,你连自家杯盖的单件重量、具体结构特征以及模穴排布都没有确定好,任何厂家给出的“循环时间”和“日产量”都只是一串理论数字。
对于尺寸偏小、但对精密度和防漏要求极高的纸浆模塑杯盖而言,必须遵循“先懂产品,再配模具与工艺,最后定设备”的铁律。今天我们从专业角度拆解,为什么这三个前置条件决定了量产的成败。
1. 产品重量:脱水、热压与真实日产能的“总开关”
杯盖的克重,决定了每一次成型时机器要吃进多少浆料,更决定了里面含有多少水分。
纸浆模塑工艺的核心痛点就是“除水”。单件重量越重,湿胚带入下一道工序的水分就越多。这就要求设备有更长的真空脱水时间,同时也加大了热压阶段的蒸发负荷。如果你只看设备的理论节拍,却不考虑由于产品偏重而不得不延长的热压时间,最终的实际日产能一定会大打折扣。此外,重量变化还会影响纤维在模具网面上的吸附均匀性,直接关系到杯盖厚度的一致性。
2. 结构与密合度:切边良率的工艺基础
杯盖的结构绝不只是为了好看,它的核心是功能件——必须和杯口紧密卡扣,绝对不能漏水。
如果杯盖的卡扣设计不合理,拔模角不足,脱模时就极易造成微小撕裂或变形;如果边缘结构设计过于复杂,还会大幅增加后续切边、冲切的难度。这就要求成型模具的精度必须极高,并且要求热压工艺能牢牢控制住产品的尺寸收缩率。
3. 模穴数:不是越多越好,要看“木桶效应”
很多投资者以为:“只要把模具开得足够密集,一模多出几个,产量就上去了。”
理论上确实如此,但实际工程中,模穴数受到设备排水能力、成型面积和热压功率的严格限制。排布过密,会导致中心位置的模腔与边缘模腔在吸浆时出现真空度差异,做出来的杯盖可能边缘厚、中间薄;同时,热压时如果压力和温度无法均匀覆盖每一个模穴,就会出现大面积的废品。因此,模穴数的规划是一门平衡产能与设备负载的工程学。
4. 真正懂行的量产逻辑:为什么要上全自动一体化?
纸浆模塑杯盖的另一个显著特点是“件数极大”。一条成熟的生产线每天的产出是以“十万”为单位计算的。对于这种高频产出的产品,成型只是第一步。
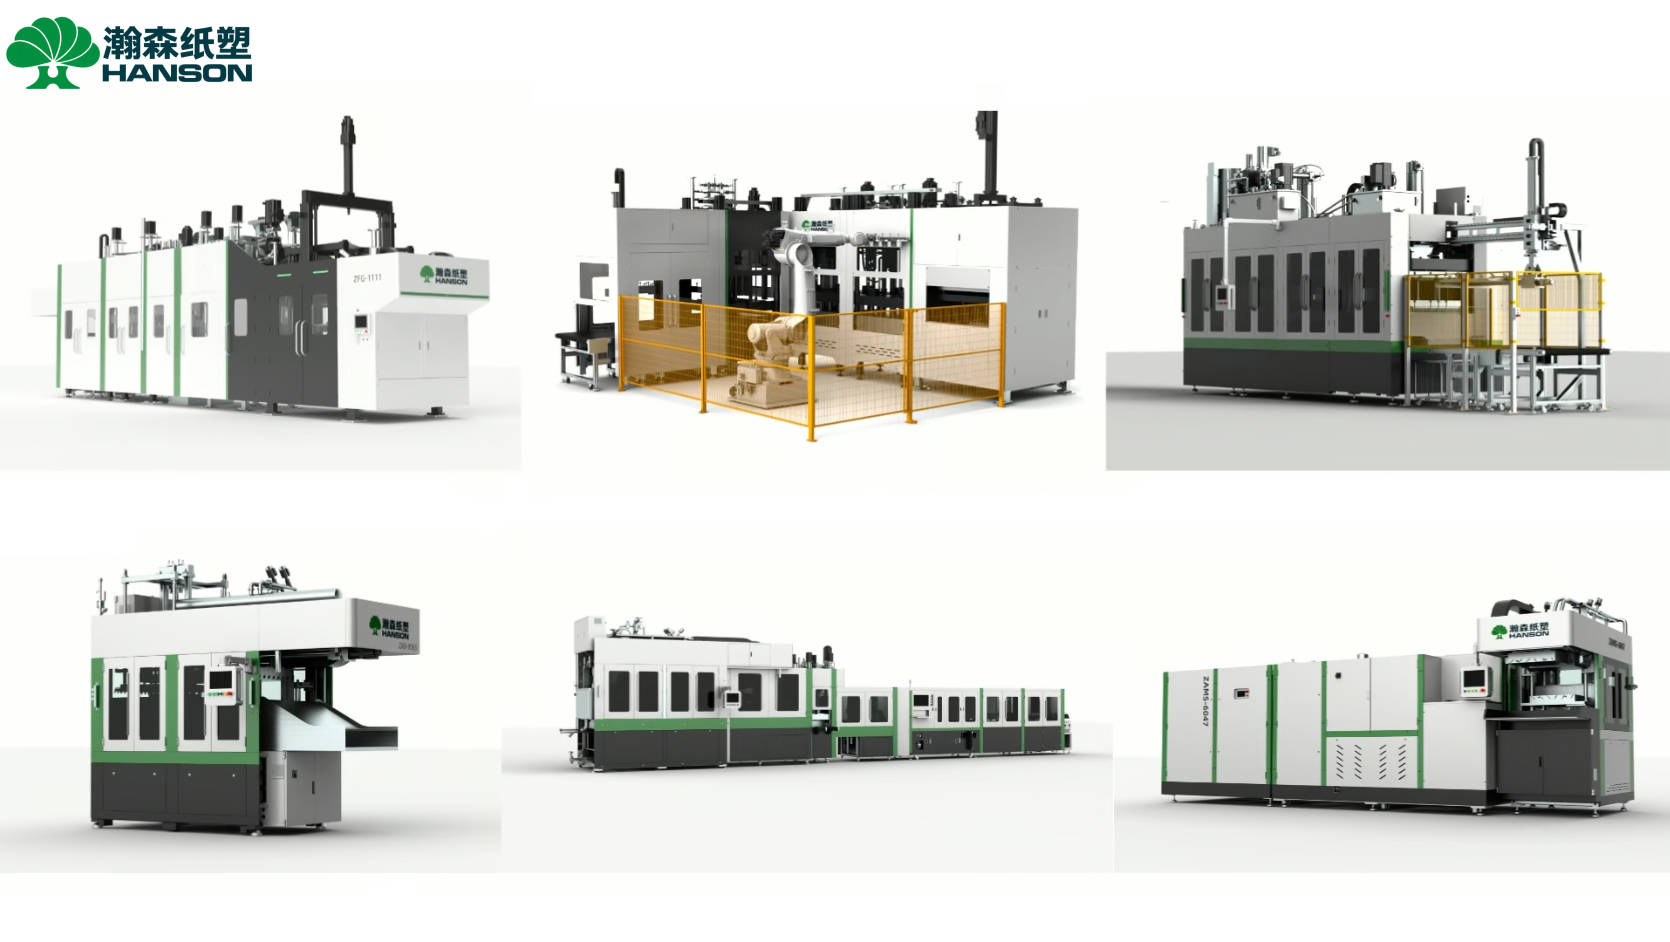
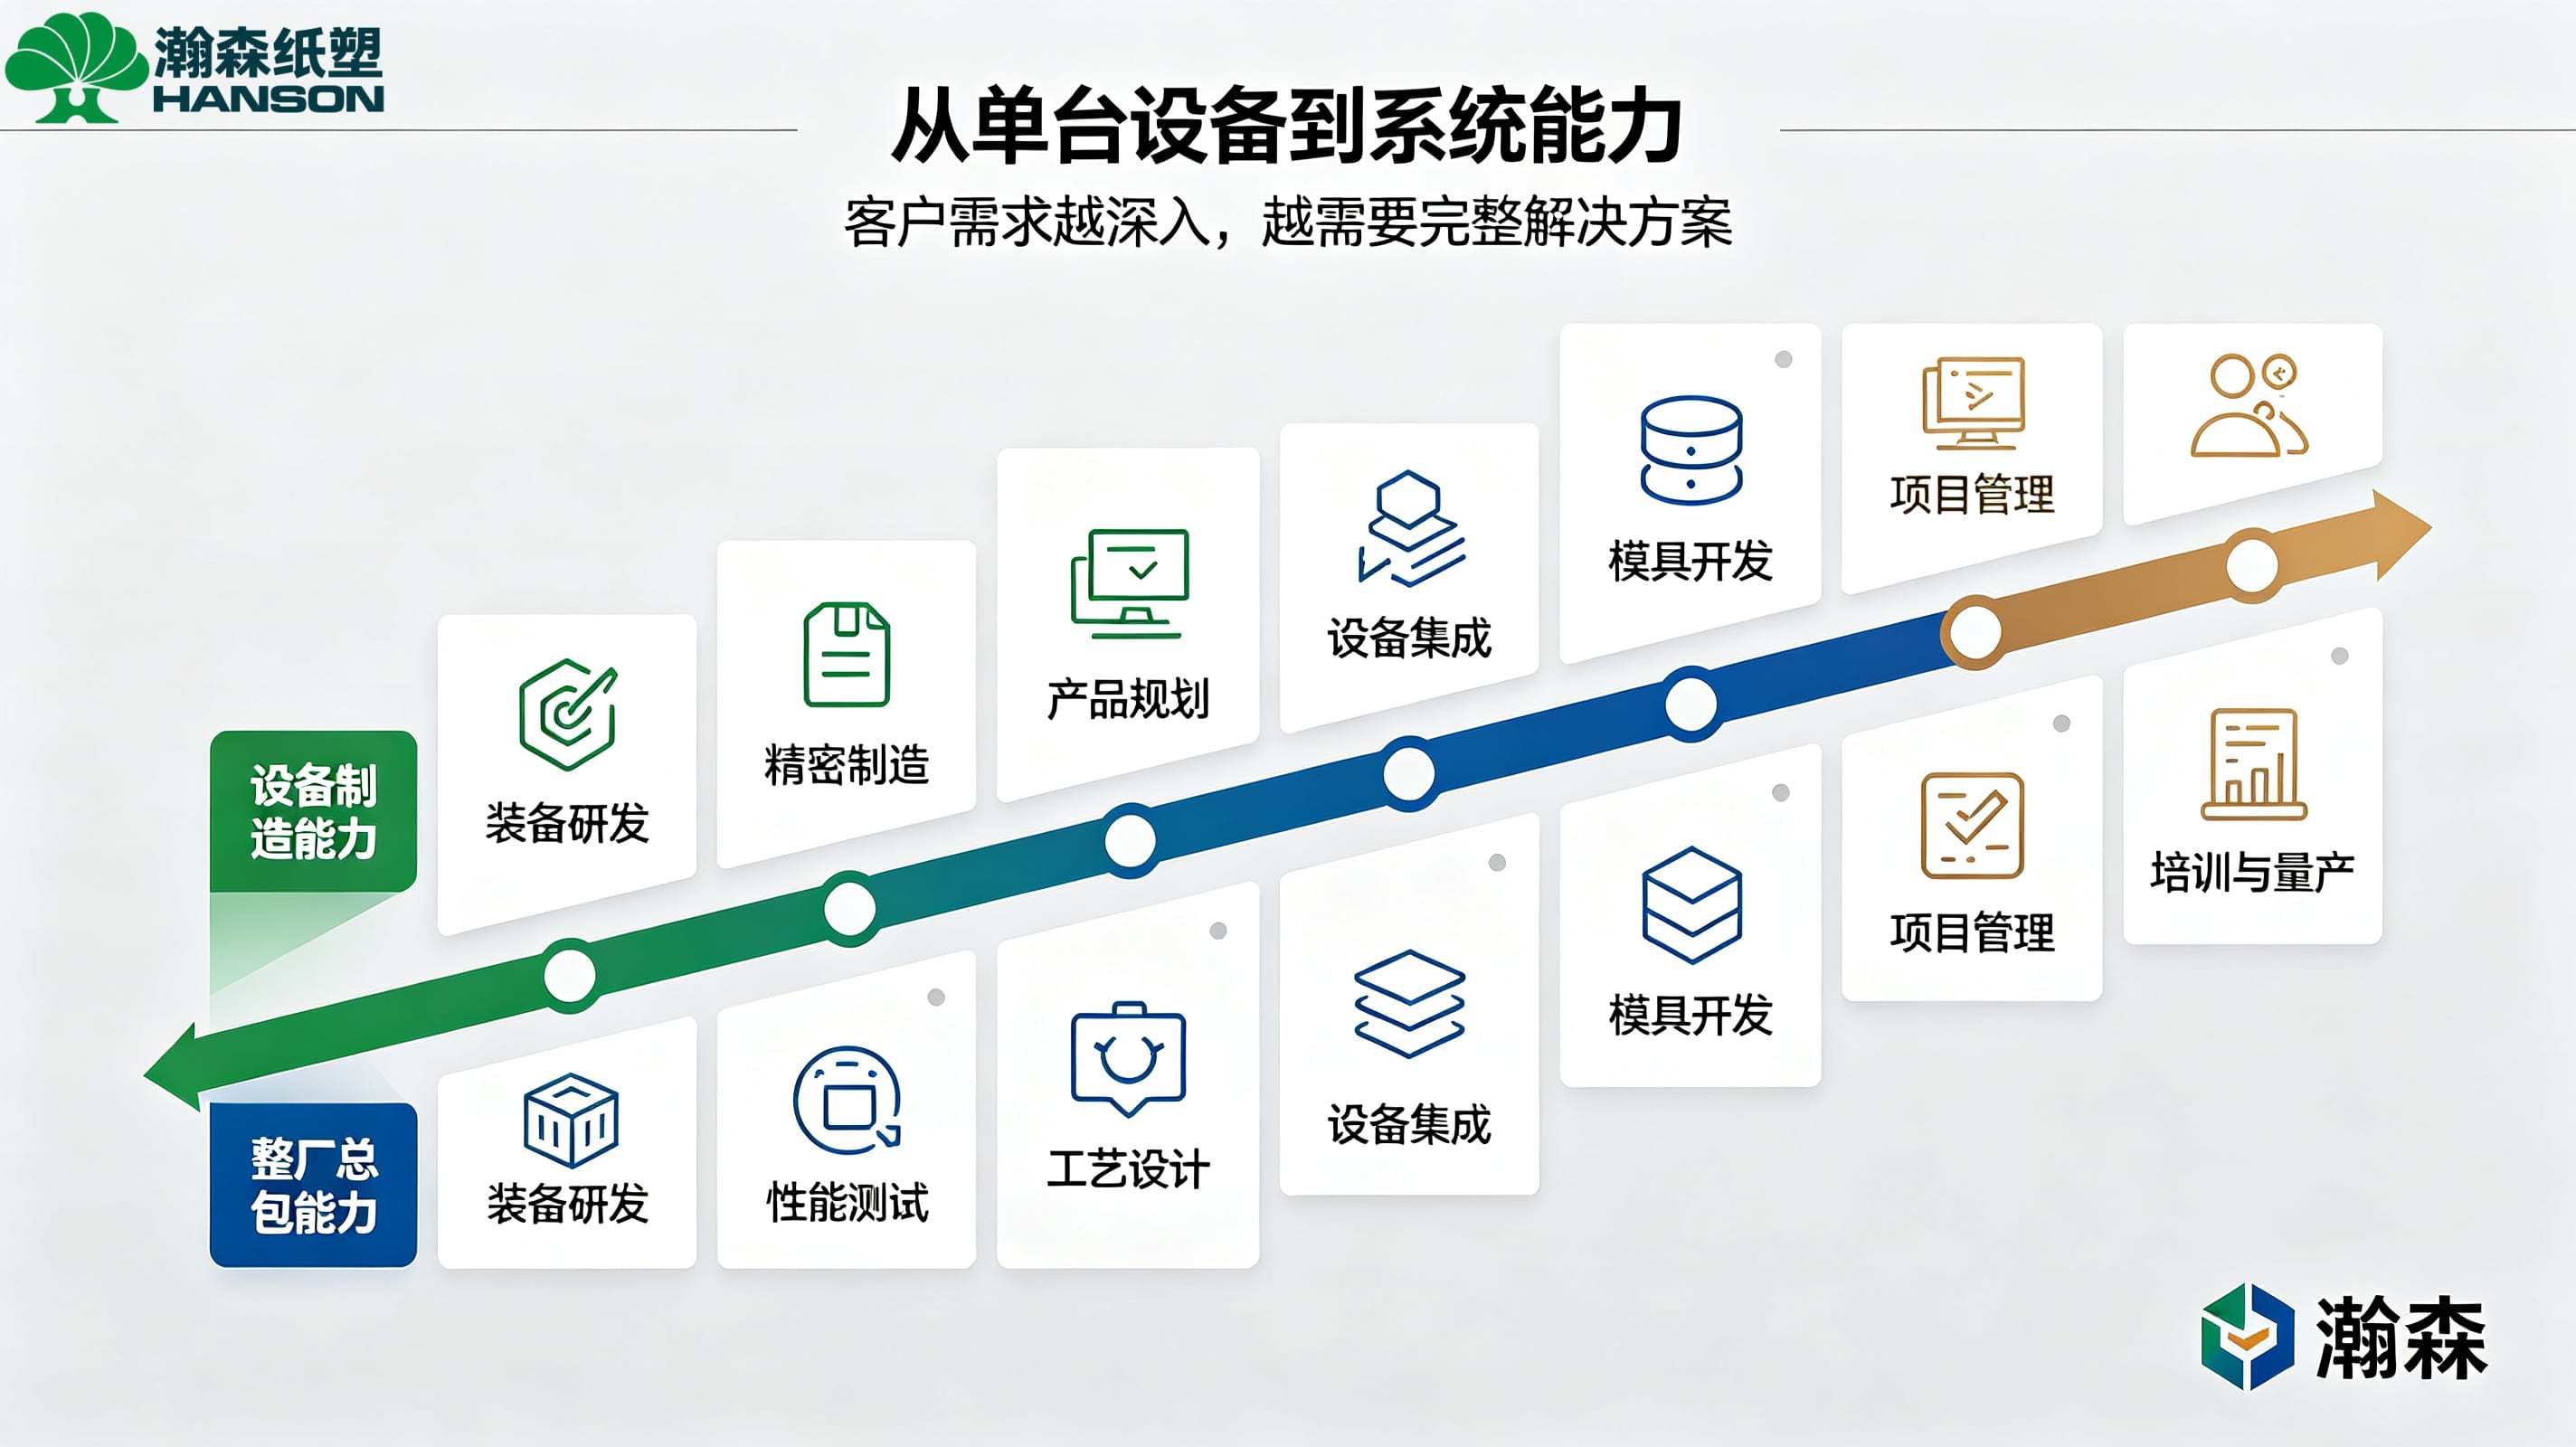
以行业内典型的瀚森纸塑 ZAKS-9595 杯盖设备为例,由于深刻理解杯盖的高件数特征,设备并没有停留在“把杯盖压出来”的层面,而是采用伺服冲切保证边缘精度,并集成视觉检测系统(由于人工根本无法在海量产品中挑出存在微小毛边或缺口的次品),最后通过自动包装完成收尾。在模具和工艺匹配的条件下,这套连续自动化产线 24 小时的产能可以达到 10–12 万个。
因此,一台能真正实现量产的杯盖设备,必然是成型、热压、切边、视觉检测与包装的协同工作系统。
总结
无论是传统吸塑厂跨界转型,还是现有纸浆模塑厂拓展杯盖业务,切忌只停留在设备价格和理论参数的对比上。先敲定产品结构、测试材料重量、科学规划模穴与脱水热压工艺,才是纸浆模塑杯盖项目成功走向稳定量产的正确路径。