很多厂的实际业务不是“每天几千件同一种件”,而是一天换三四种件,每种几十件:上午打压铸件,下午打冲压件,中间还插两个补打的急单。这种厂买设备最容易犯的错,就是按“大线”的思路配——结果设备买回来,一半时间在换型,另一半在等吊装。
小批量多品种选喷砂机,逻辑跟大批量完全相反。大批量选型看节拍,多品种选型先看换型。
一、先把换型时间算出来1、换型都换什么
换工装、调枪位、换磨料目数、清舱。这四件事加起来,每换一种件平均要花多少时间,很多厂没有数。建议实地记录一天,把每次切换的起止时间记下来。
2、算占比
把一天的总换型时间除以总工时,就是换型占比。占比超过三成,说明这台设备一半的力气花在“准备干活”上。这个数字比任何设备参数都重要,它直接决定该买哪种机型。
3、大线为什么不适合
自动线的节拍是按单一件型设计的。换一种件,工装要换、线速要调、枪位要移,换一次的时间是手动箱式的好几倍。件型越杂,大线的闲置率越高。
4、例外情况
如果几种件的形状接近、只需要调参数不需要换工装,那换型占比会大幅下降,这时自动线仍然可以考虑。所以先记录,再判断,不要直接下结论。
5、记录工具
不用上系统,一张表格就够:日期、件型、切换起止、备注。贴在机台边,谁来操作谁填,一周下来换型的账就清楚了。有条件的话用手机拍下每次切换后的状态,比文字更能说明问题。
二、三种配置,换型代价完全不同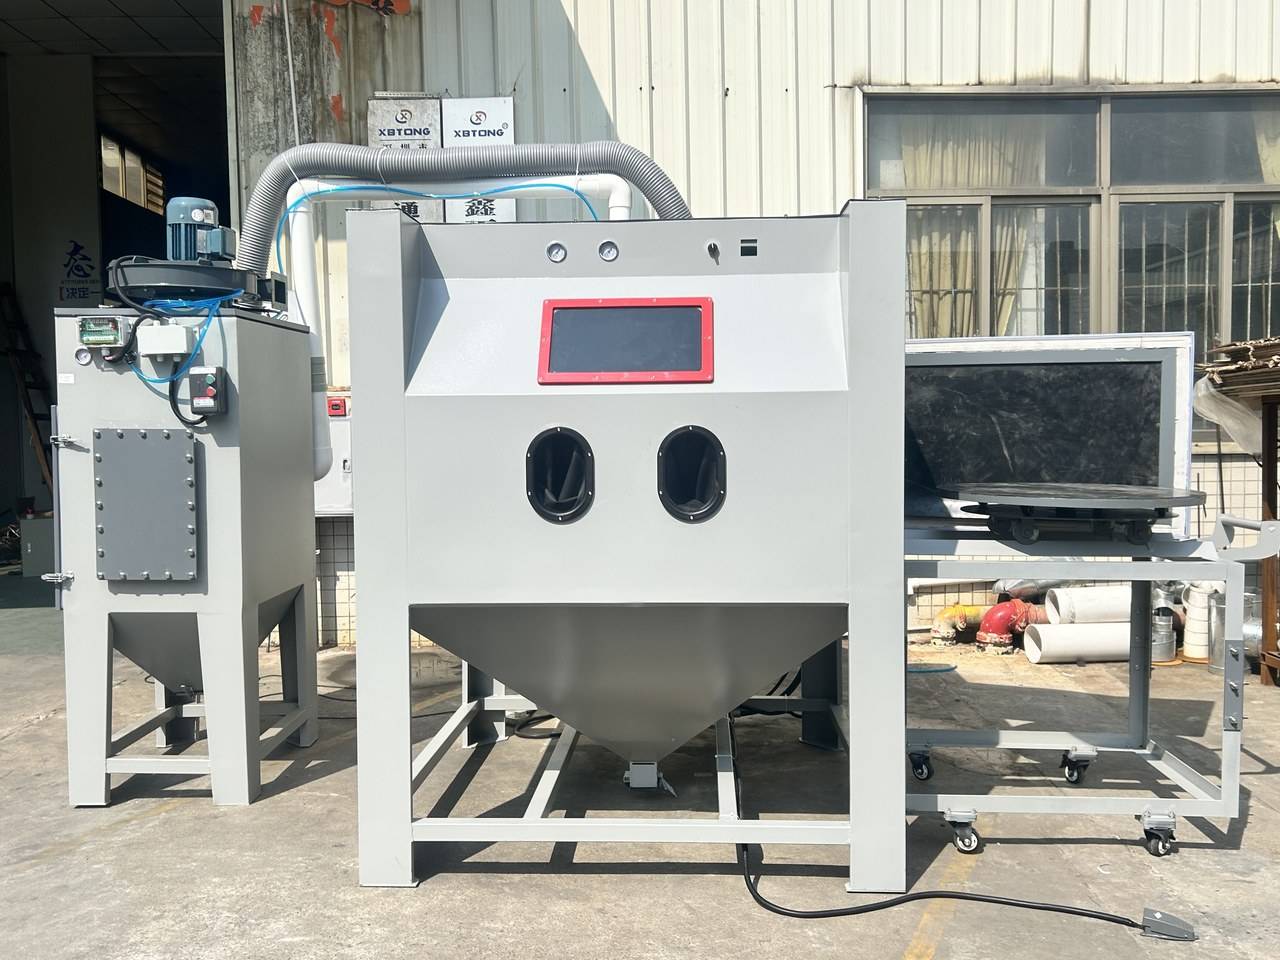 图:多品种小批量常配手动箱式 编辑
1、手动箱式
换型最快:清舱、换工件、开工,十分钟内搞定。工装要求低,很多活连工装都不用。代价是产能低,一个人一天几百件,且表面一致性依赖操作工。
2、单工位自动
换型中等:参数存档后调机不慢,但工装要做。适合件型有几种“固定谱系”的厂——虽然件多,但都能归到两三种工装里。
3、多工位转盘
换型最慢:转盘工装是定制件,换型等于停线改台面。它换来的优势是上下料和喷砂同时进行,单件节拍短。这种优势只有在“长时间打同一种件”时才兑现。
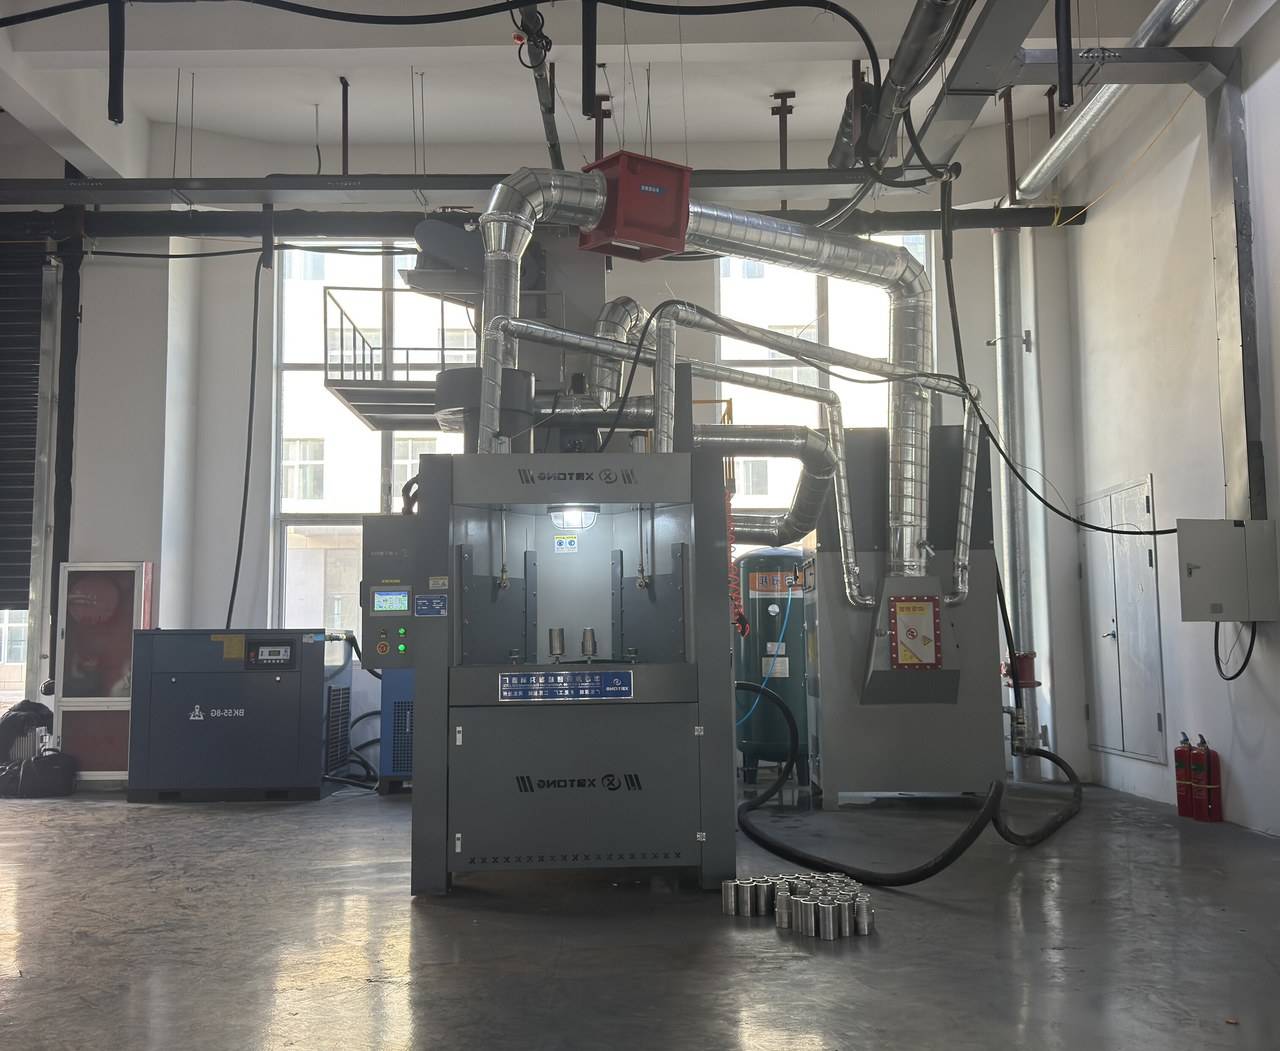 图:件型稳定的批次适合转盘式 编辑
1、快换工装的价值
工装做成快换结构(销孔定位、模块化台面),换型时间能压一半以上。但一套快换工装的加工费用不低,需要按“省下的换型时间 × 每小时产值”算回本周期。
2、什么量以上才值得
简单说:同一套工装一个月要用到三次以上,才值得做成快换;一个月用一次的,做通用压紧结构更划算。
3、通用工装优先
多品种厂的工装策略是“通用底座 + 专用压块”,而不是每种件做一套整台面。底座固定在转盘或台车上,压块按件换,换型时间最短。
4、二手设备的考虑
多品种厂有一台二手箱式机做“杂活兜底”很常见。但要注意二手设备的舱体尺寸和密封状态,杂活往往件型更怪,舱体不合适反而限制接单。
四、判断线:落到三个数1、日均换型次数
低于两次,可以考虑自动线;两到五次,单工位自动或手动箱式;超过五次,手动箱式加熟练工是最稳的方案。
2、单批最小件数
单批几十件以内,换型时间摊到每件上很可观;单批几百件以上,换型成本才被稀释。
3、件型的工装相似度
件型都能用同一套底座夹持,自动化的收益就能兑现;件型五花八门、每套工装都用一次,自动线的利用率永远上不去。
五、两个容易被忽略的地方1、磨料切换
不同件型要求的磨料目数不同。如果一天要在一台机器上切换目数,清舱换料的时间也要算进换型里。条件允许的话,两台机器分别固定两种磨料,比一台机器来回切换更省。
2、补打与返工
多品种厂最常见的隐形损失是补打:某一批打轻了,拉回来重打一遍。补打一次占用的时间,往往比正常生产还多。选型时把“打匀的稳定性”放进考虑,比只看节拍更实际。
3、样板件的做法
每种新件型投产前,先用两三件废件或低价值件打样板,确认效果后再上正式件。这个习惯在多品种厂比在大批量厂更重要——因为每个件型都是“第一次”。
4、样板件的标准
样板打完给谁确认、按什么标准确认,要提前说好。很多厂样板打了、也确认了,到正式件出来又被客户挑刺——原因是样板和正式件的验收标准不一样。把标准定在样板阶段,返工就少。
四、判断线:落到三个数之前,还有两件准备工作答:在把“日均换型次数、单批件数、工装相似度”三个数拿出来之前,有两件准备要先做。
1、把件型归并
把过去三个月接过的件列一张清单,按“能不能用同一套工装”归并。很多厂以为自己件型很杂,归并完发现其实就三四个大类。归并之后,工装策略和机型选择都会跟着变。
2、把人工现状记下来
现在几个人在做喷砂、每天实际作业几小时、返工多少件。这些现状数据是判断“自动化到底能省多少”的基础——没有现状,就没法算改善。
这两件准备工作各花半天,换来的是后面选型不跑偏。
结尾小批量多品种选喷砂机,先量换型,再看工装,最后才比节拍。设备是为件服务的——件型决定了该买什么,而不是反过来。