随着“以纸代塑”的推进,越来越多的消费电子、智能穿戴和小家电品牌开始采用纸浆模塑(纸塑)内托作为高端包装。这种被业内称为“精品工业包装”的产品,与我们在超市里常见的粗糙纸蛋托完全不同,它不仅需要承担缓冲保护的功能,更要具备极高的表面平滑度和严苛的尺寸公差。
很多跨界进入包装行业的投资者或传统吸塑厂,在选购纸浆模塑设备时,经常会遇到一个难题:设备的产能、制造精度和自动化程度,究竟应该如何取舍?
首先,精品工包的核心在于工艺与精度的妥协。
精品纸塑包装之所以能做到表面平滑、结构精细,主要归功于湿压工艺。在湿压生产中,纸浆成型后的湿胚会直接进入高温热压模具中,利用压力和温度同时完成脱水和最终定型。这一模内干燥过程极大地控制了产品的收缩率,保证了高精度尺寸的稳定性。
但是,这也引出了产能与精度的博弈。理论上,机器的循环时间越短、一模出来的产品越多,日产量就越高。然而,如果为了追求极致节拍而大幅压缩热压时间,湿胚水分未干透就强制脱模,必然会导致产品变形或表面粗糙。同时,如果模具面积过大、模穴排布过多,边缘部位的热压受力和脱水效率就会下降,导致同一批次产品出现质量不一致。因此,对于手机内托这种要求极高的产品,设备的热压工艺控制和模具精度,远比单纯的运转速度重要。
其次,自动化程度必须匹配订单特性。
全自动生产线听起来很先进,但并不适用于所有精品工包项目。消费电子产品的换代周期很短,包装订单往往呈现“小批量、多品种”的特点。如果整条生产线刚性过强,每次换产品都需要耗费大量时间去更换模具、调试设备参数,反而会严重拉低设备的实际稼动率。
在实际生产中,更聪明的自动化布局往往体现在后工序。例如,通过引入高精度的伺服切边设备和视觉检测系统,解决人工切毛边效率低、检验不一致的问题,这往往比强行要求前端成型主机全自动更为务实。
建立以“产品”为核心的设备评估标准
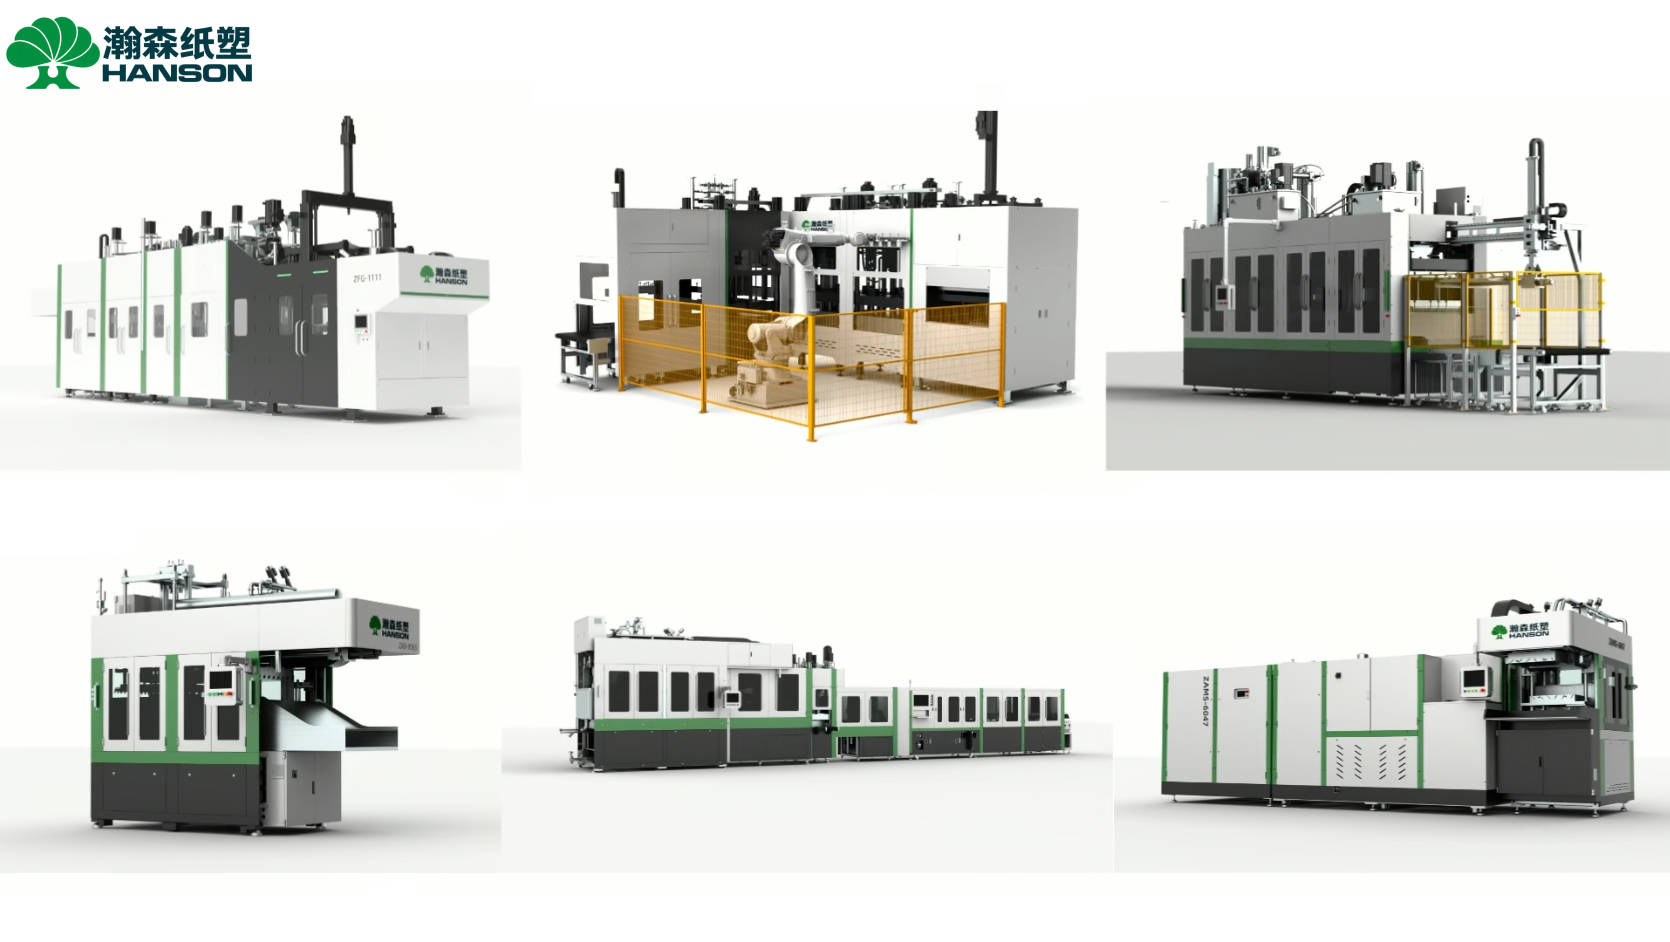
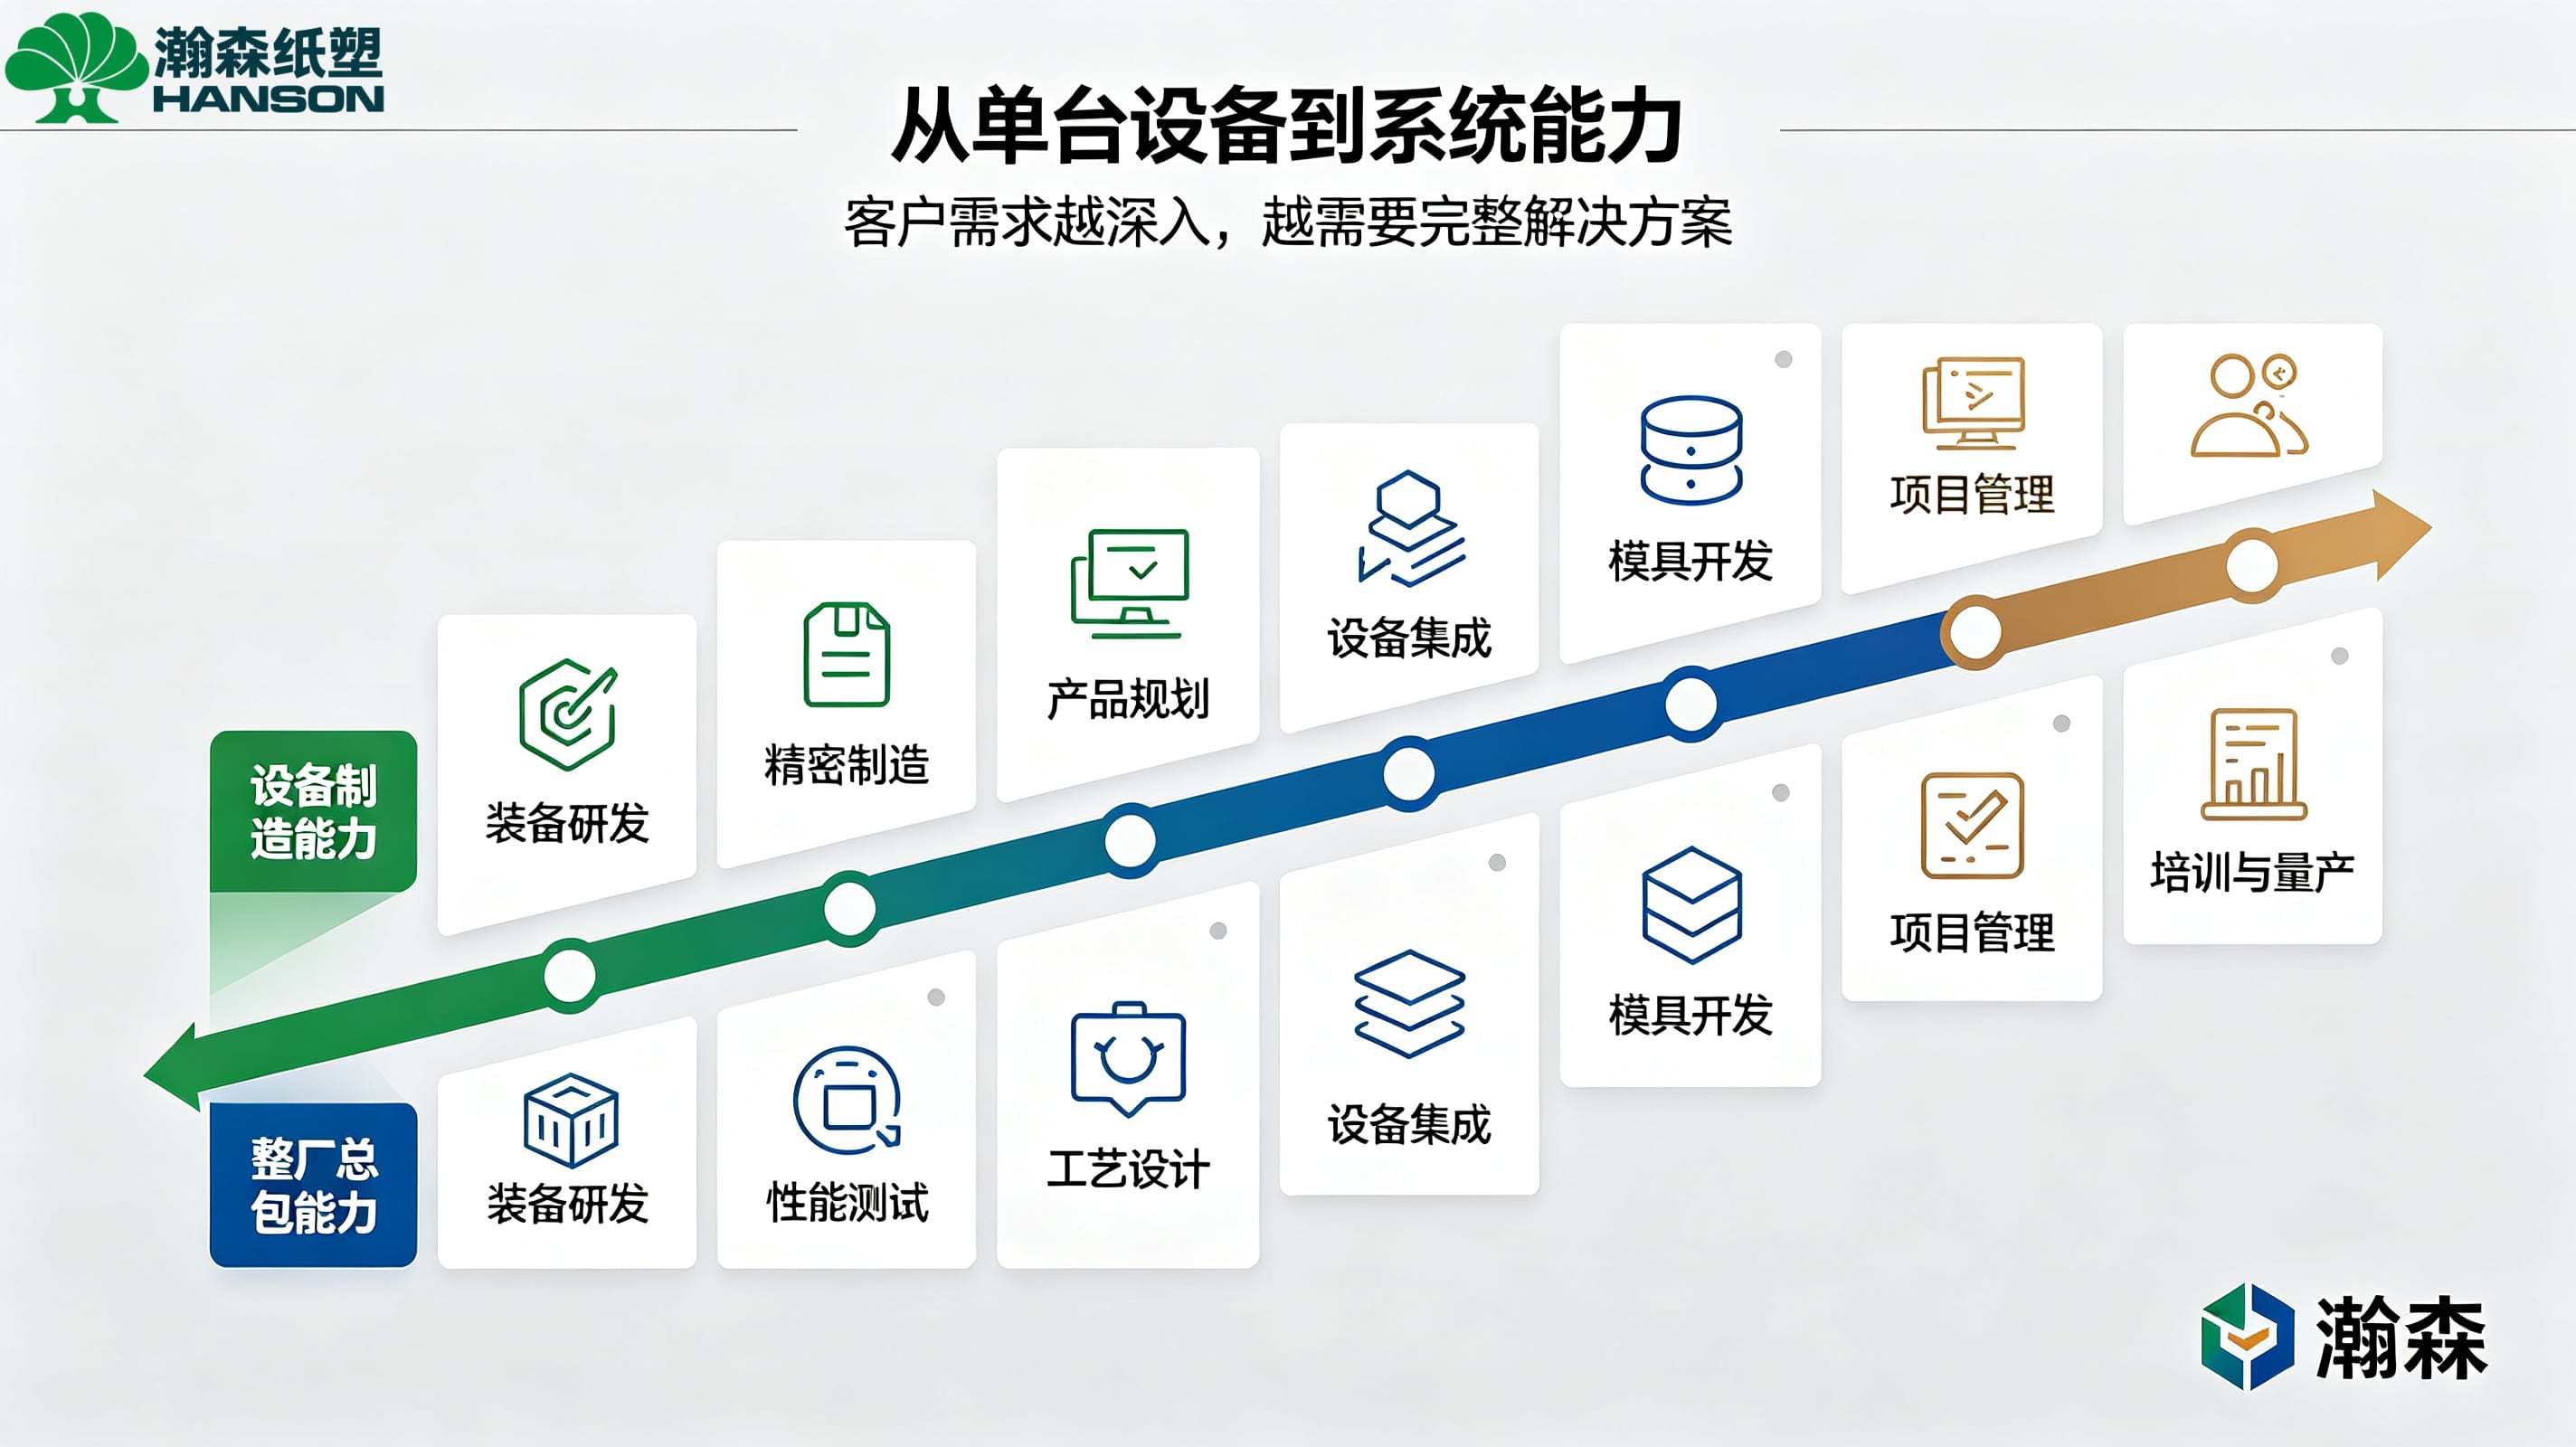
在实际项目落地中,设备不应是独立的孤岛。作为纸浆模塑总包专家,瀚森纸塑(Hanson Pulp Molding)在处理众多高端包装客户案例时发现,真正的瓶颈往往在于设备、模具与工艺的脱节。
在服务旺盈、锡宝等知名包装企业的高外观、高精度项目中,瀚森纸塑通过应用具备动态补浆功能和成型热压一体控制的湿压成型设备,重点攻克了产品的平整度与批量一致性问题。更重要的是,对于结构复杂的新款包装,瀚森纸塑建议客户切勿直接上马大规模量产线,而是先通过专门的打样设备进行材料配方测试与模具优化,在充分验证量产可行性后,再确定最终的设备与产线配置。
总而言之,做精品纸浆模塑包装,切忌只看报价单上的“理论日产能”。唯有在前期充分明确产品的外观与尺寸公差标准,并通过优秀的模具与工艺控制能力作为支撑,才能真正在精品包装市场中站稳脚跟。