耐磨弯头十年生产安装经验总结
深耕耐磨弯头生产与安装领域十年,依托电厂除灰、矿山输料、化工浆料输送等各类复杂工况项目实践,我积累了全套标准化生产、安装及运维经验,有效解决了弯头磨损快、易脱层、焊缝破损、使用寿命短等行业痛点,大幅提升管道系统运行稳定性与服役周期。
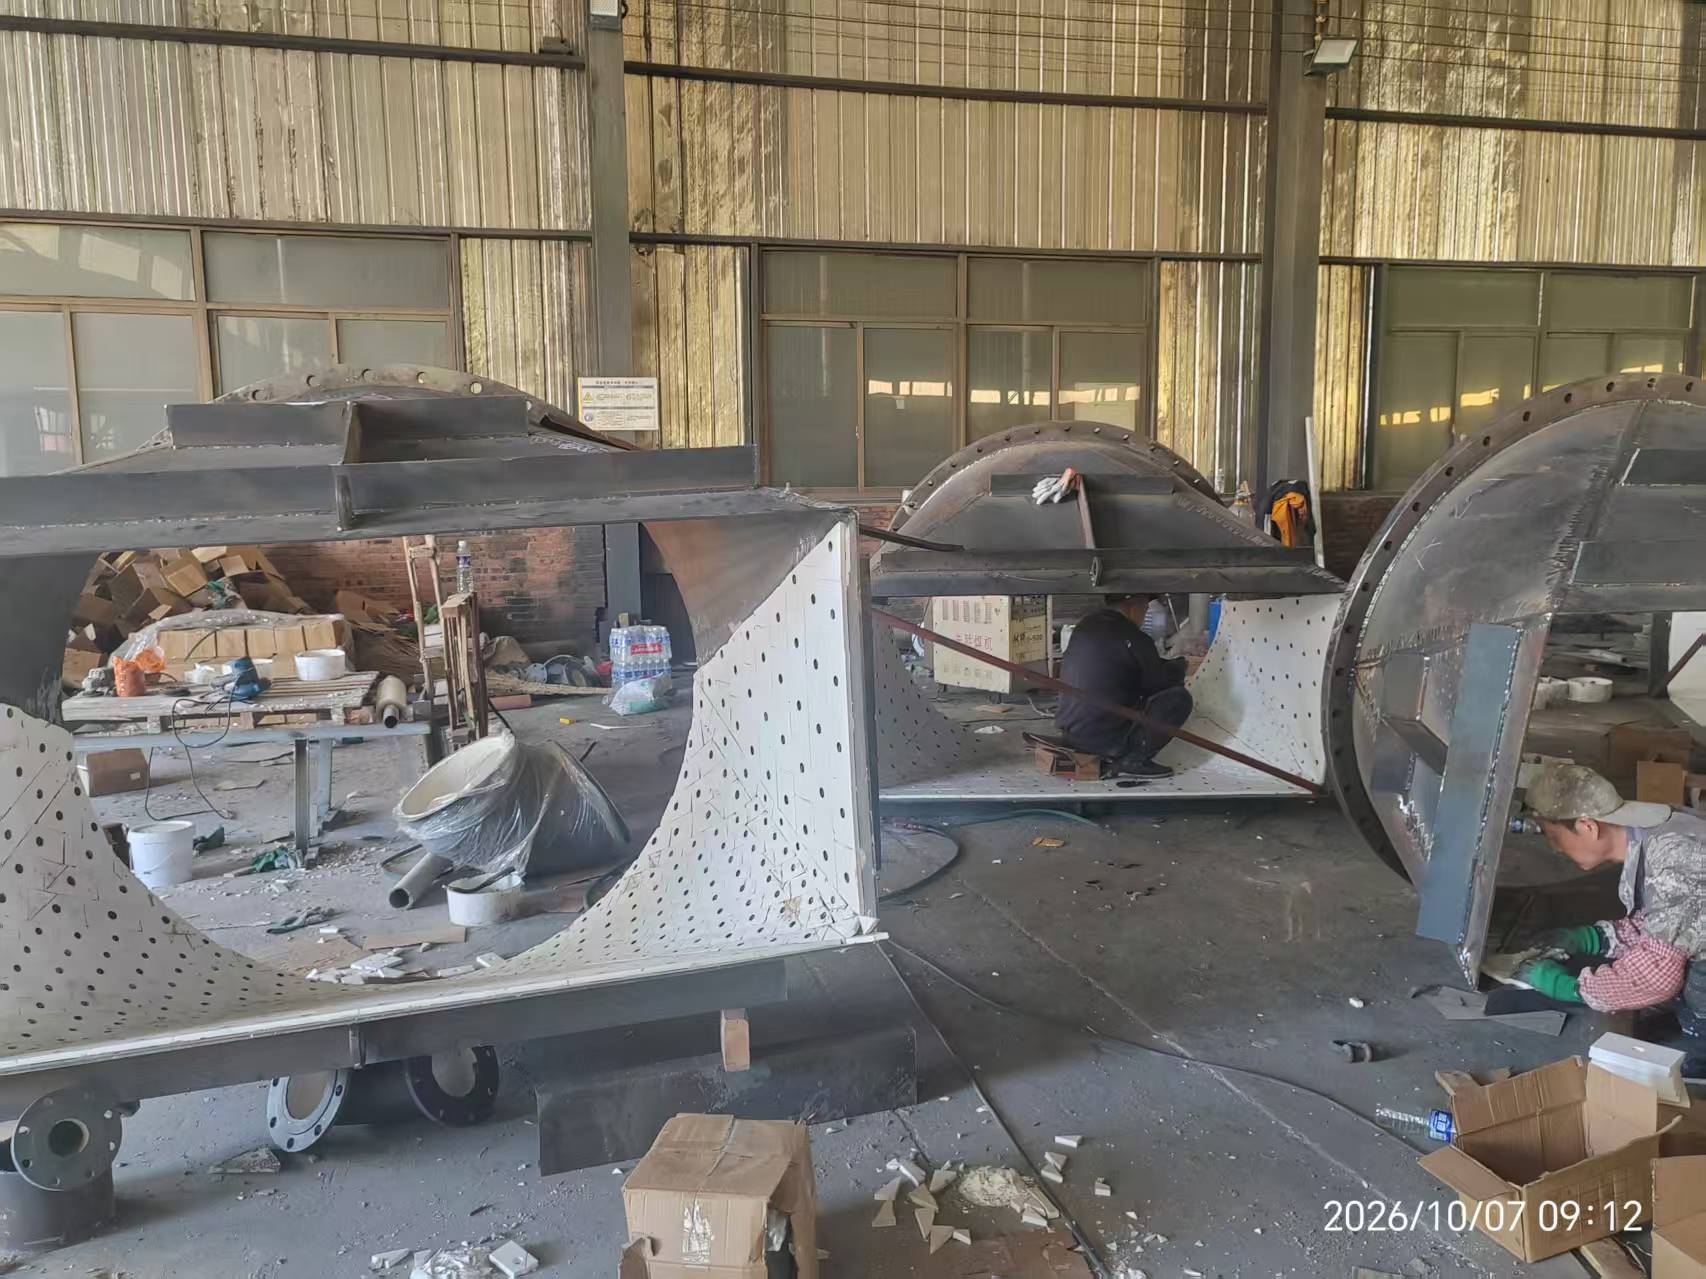

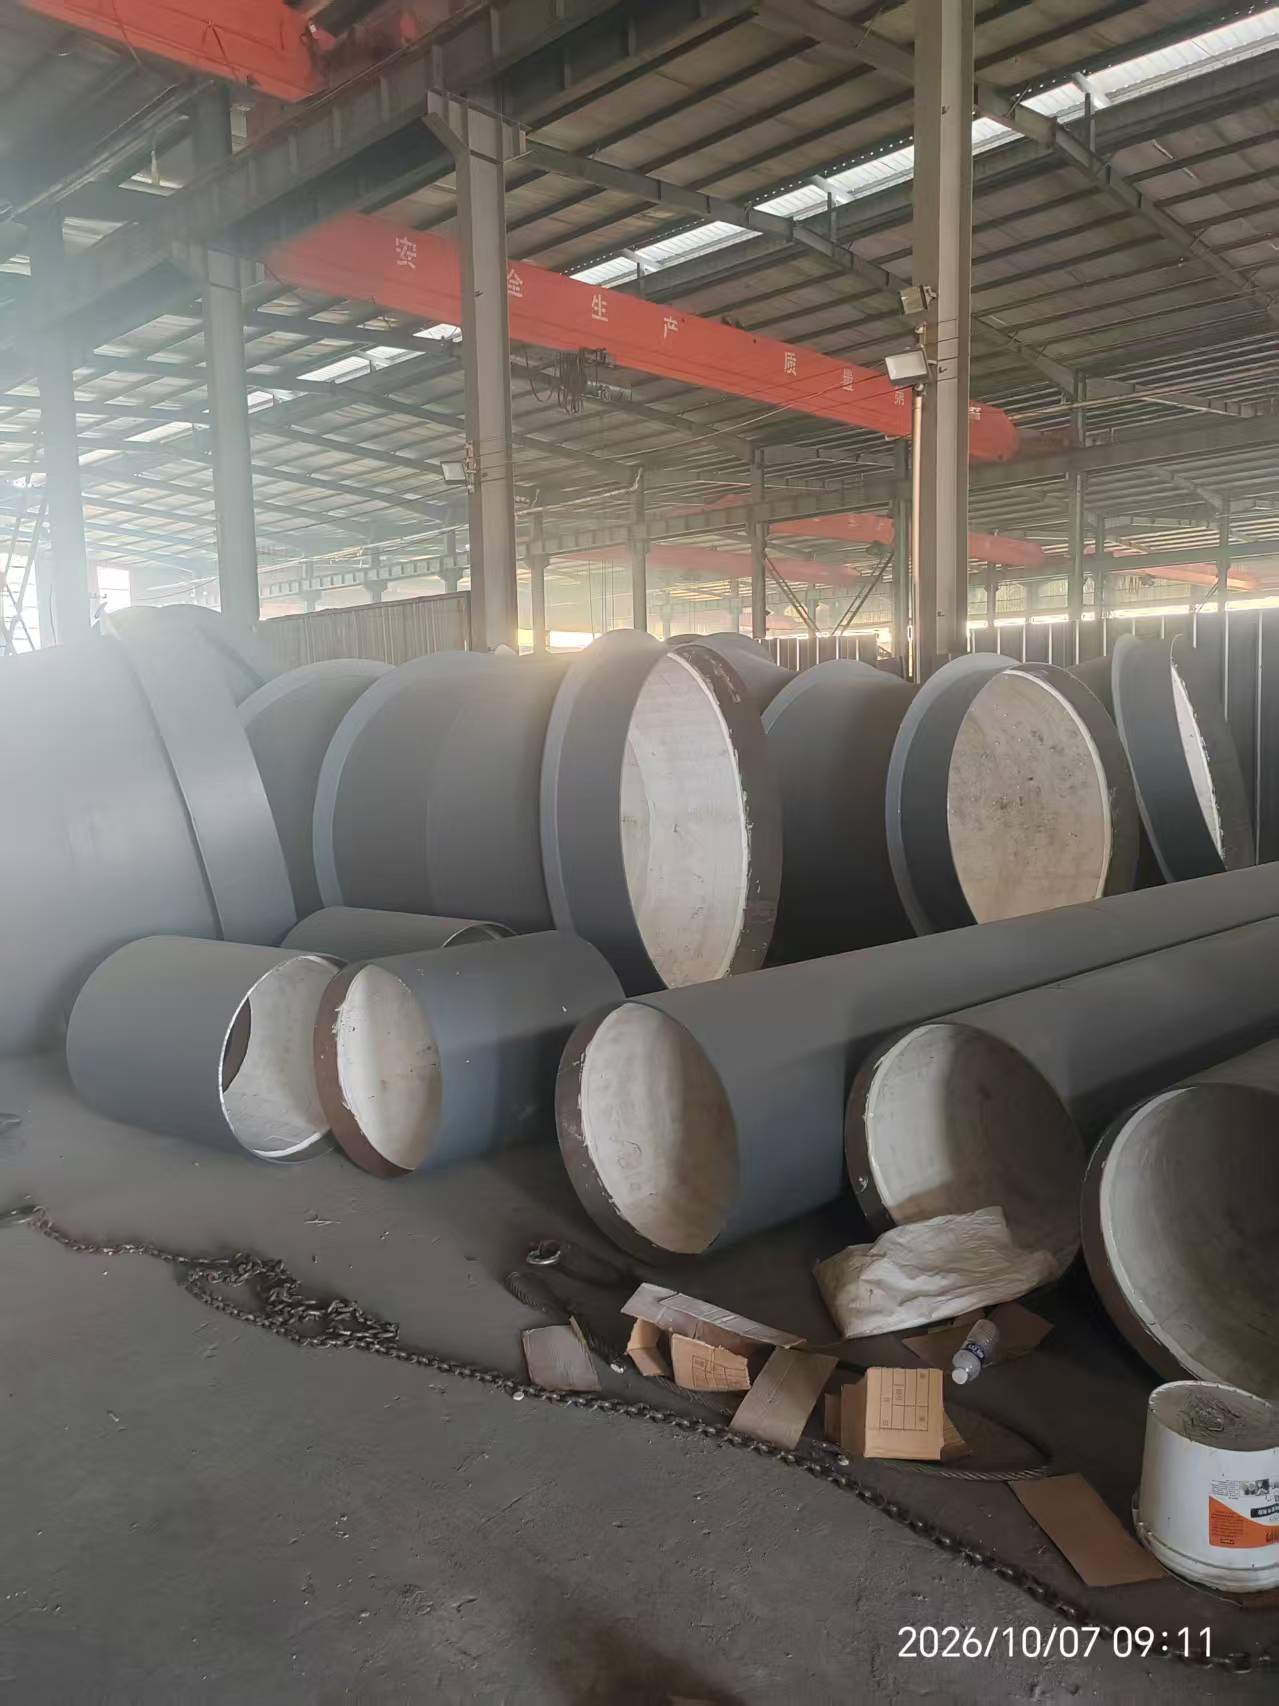
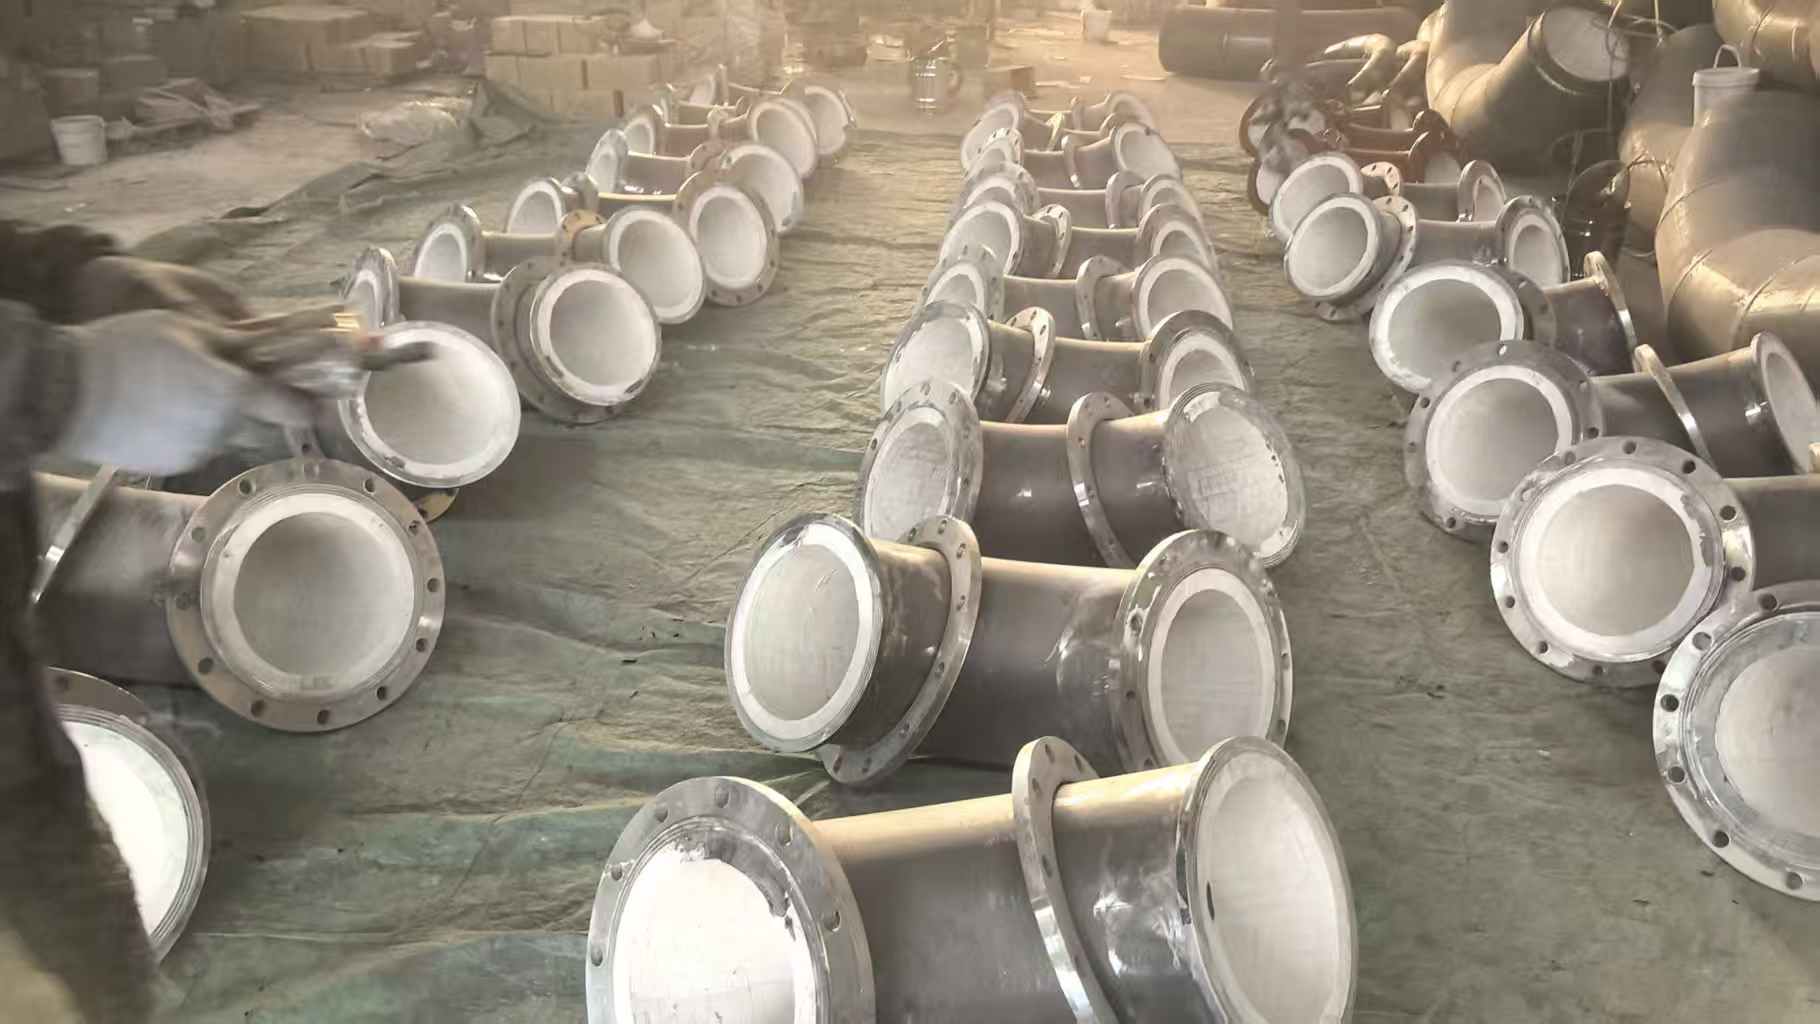
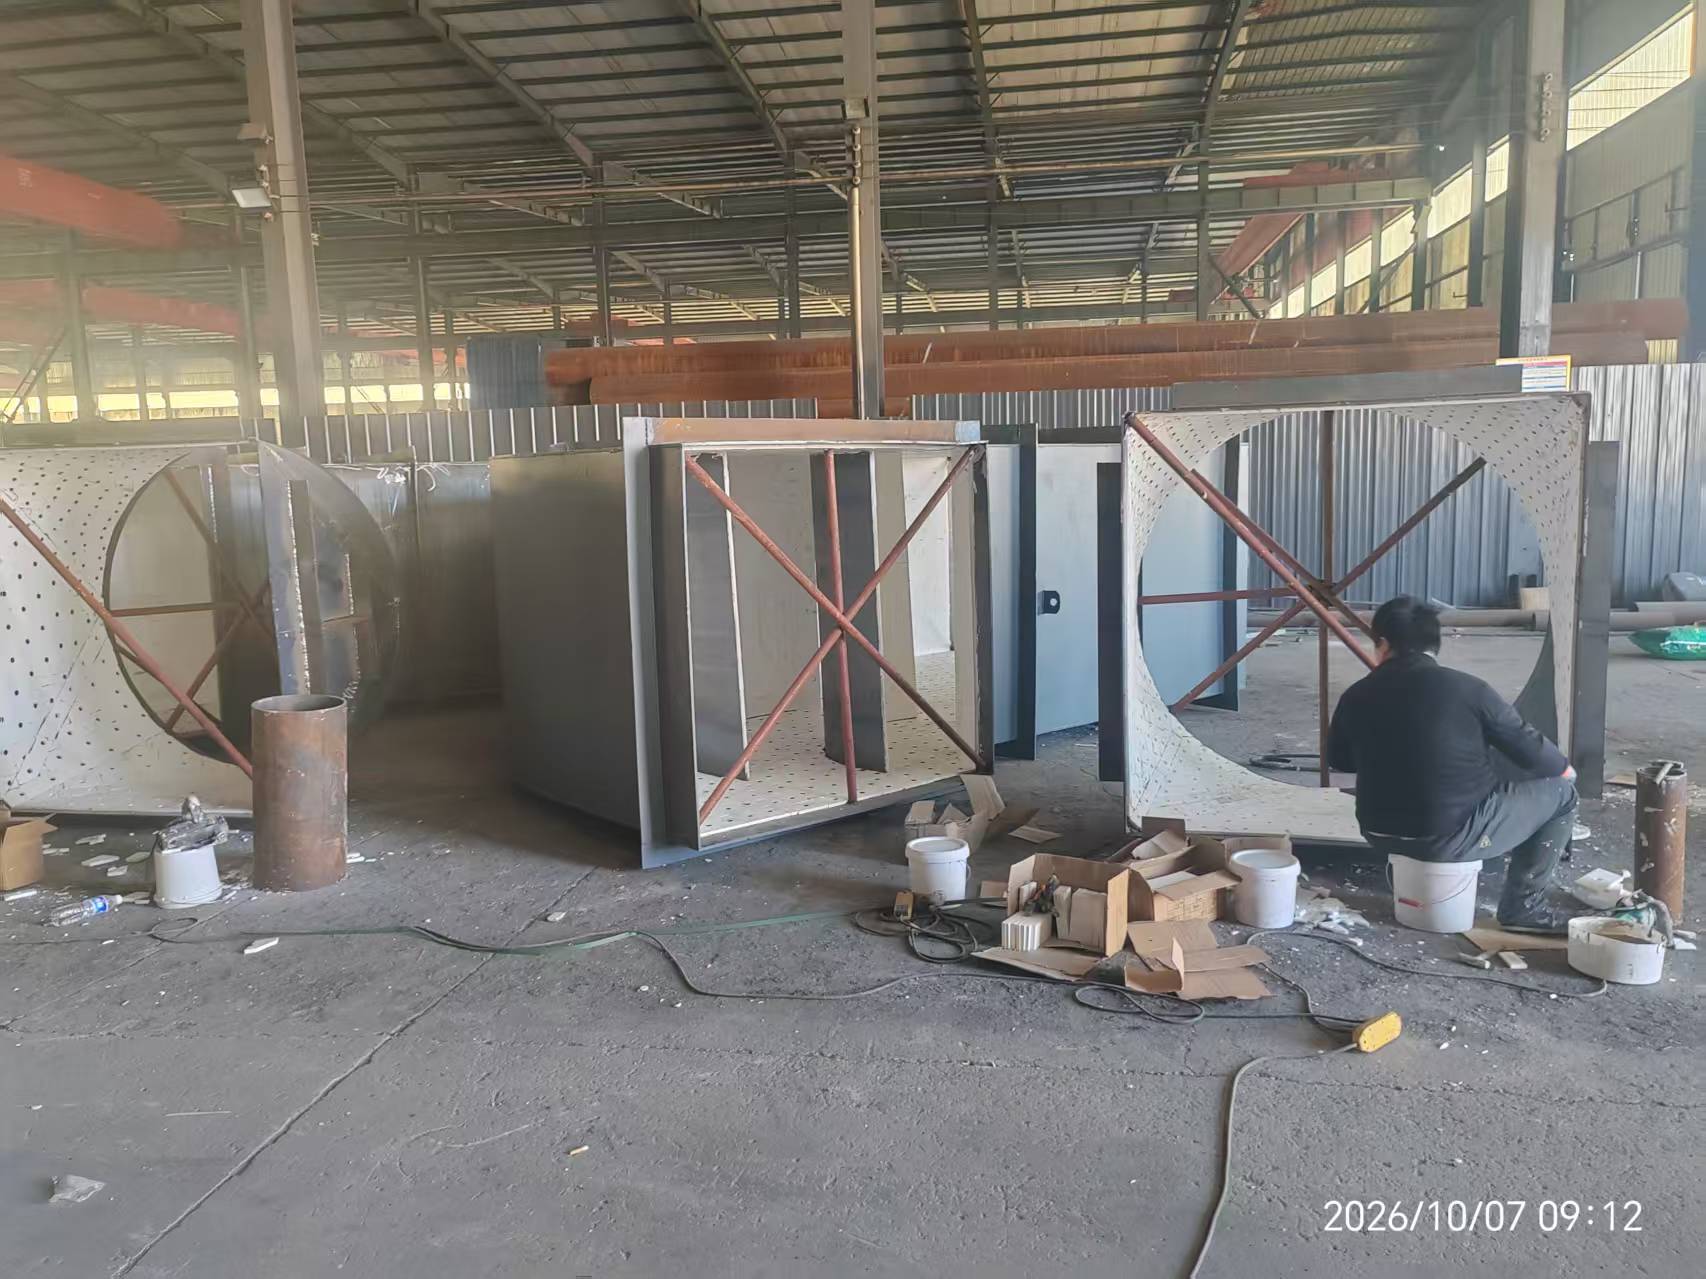
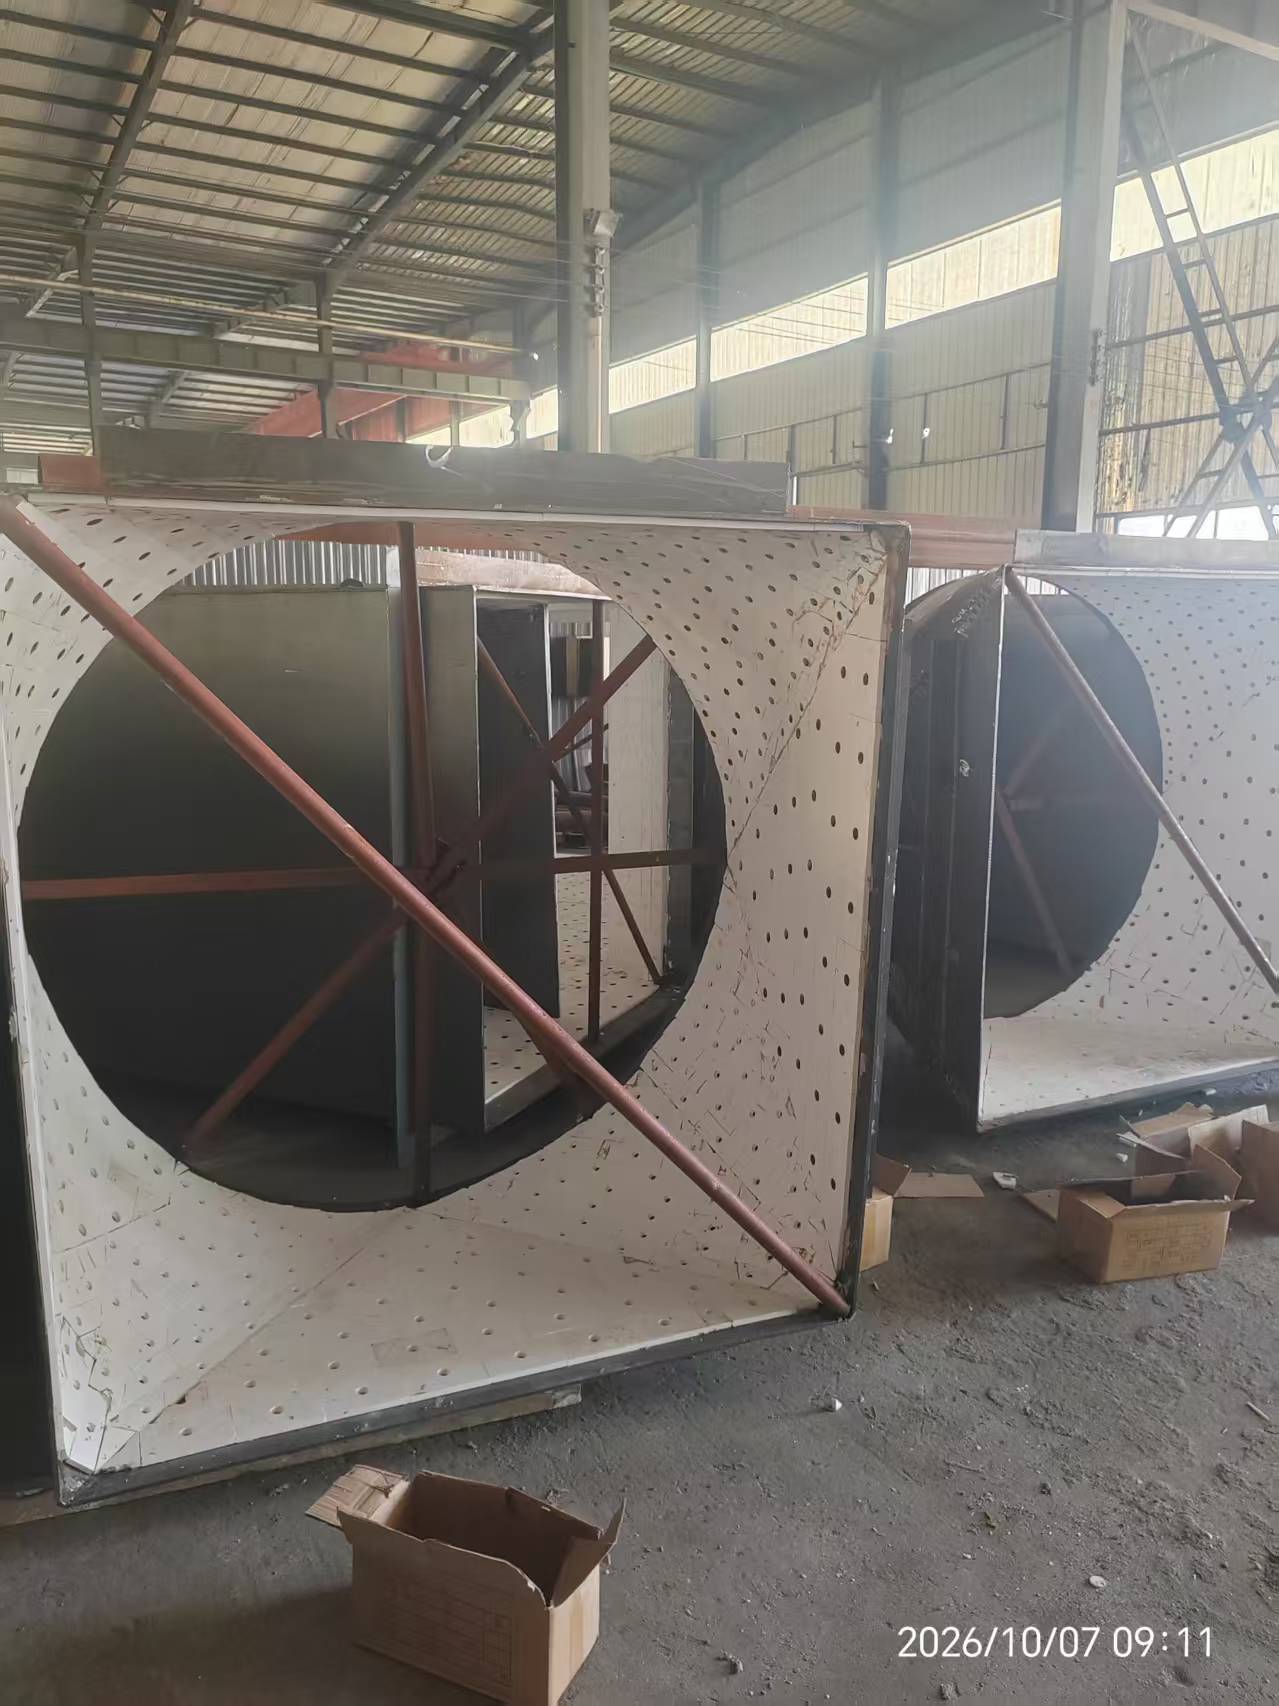
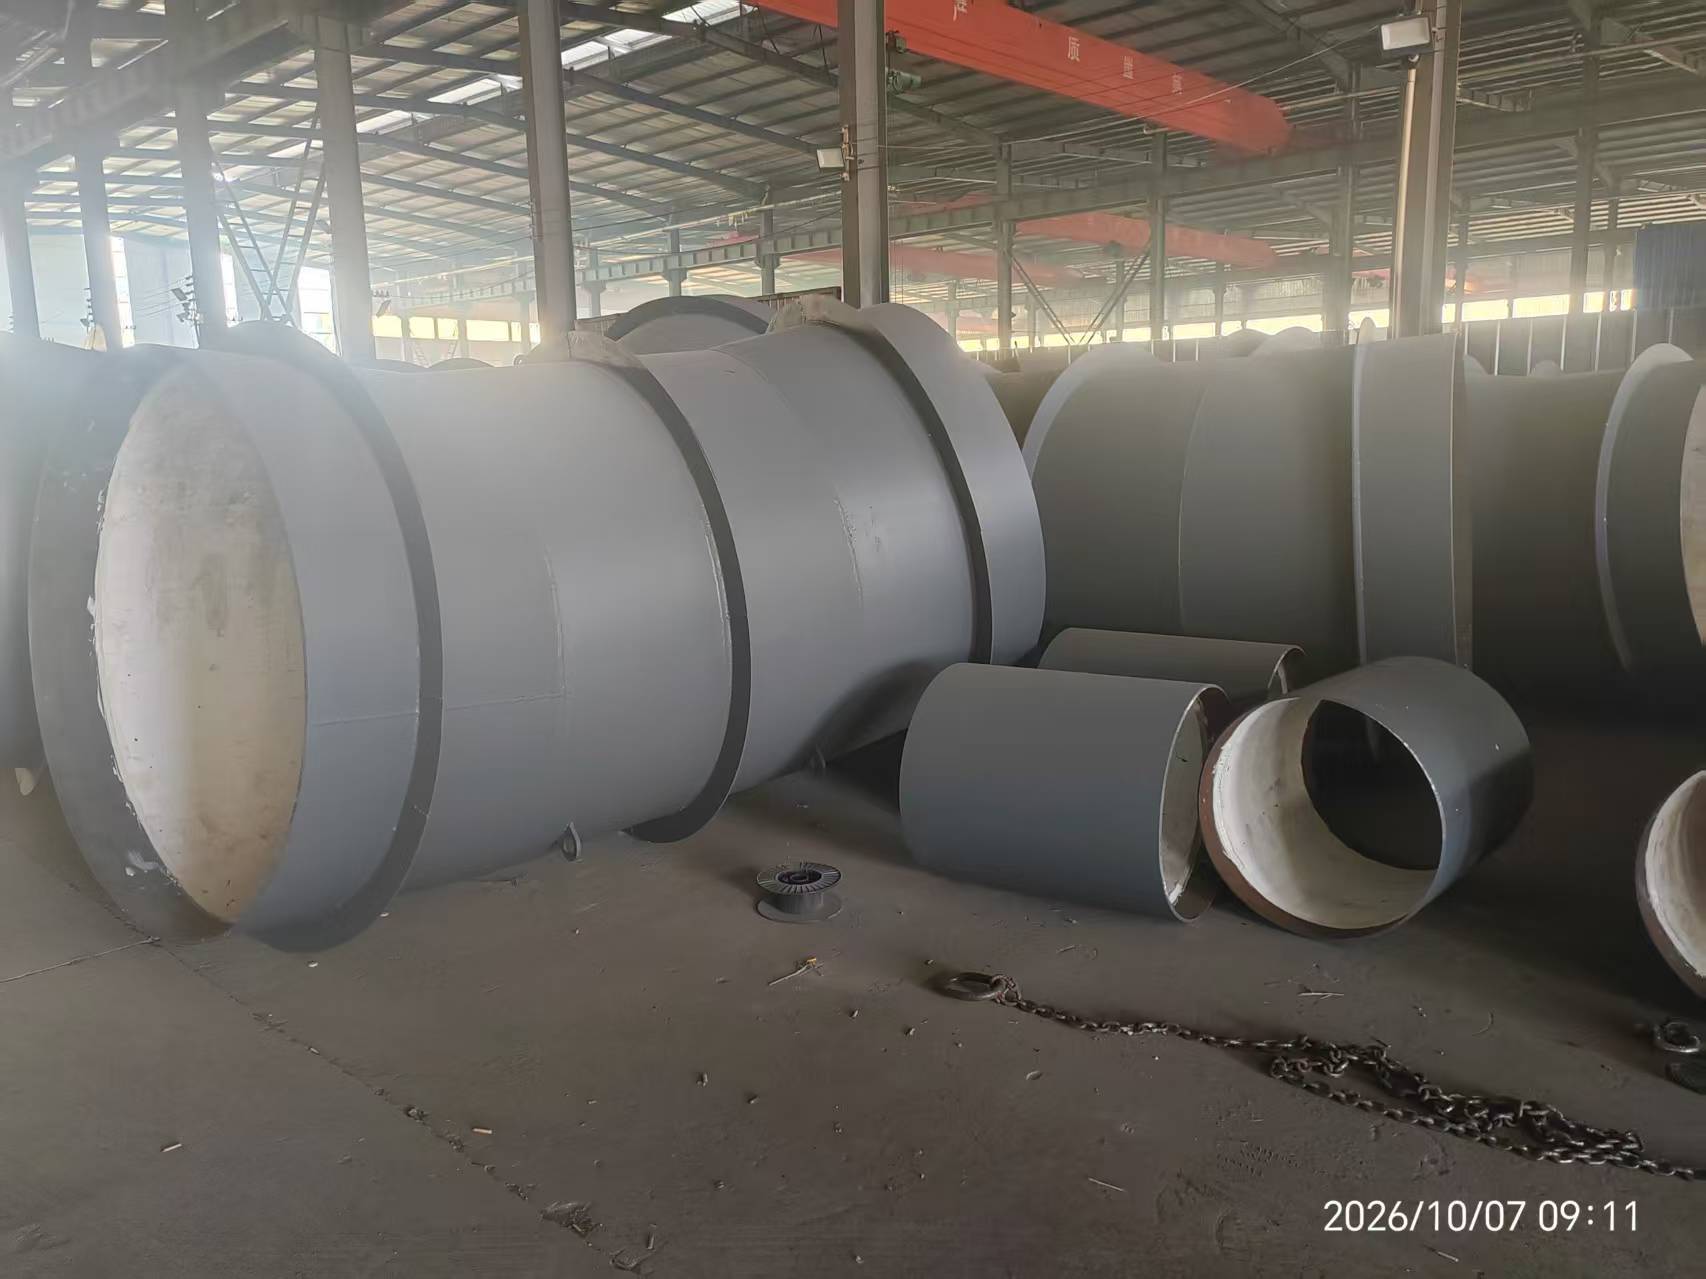
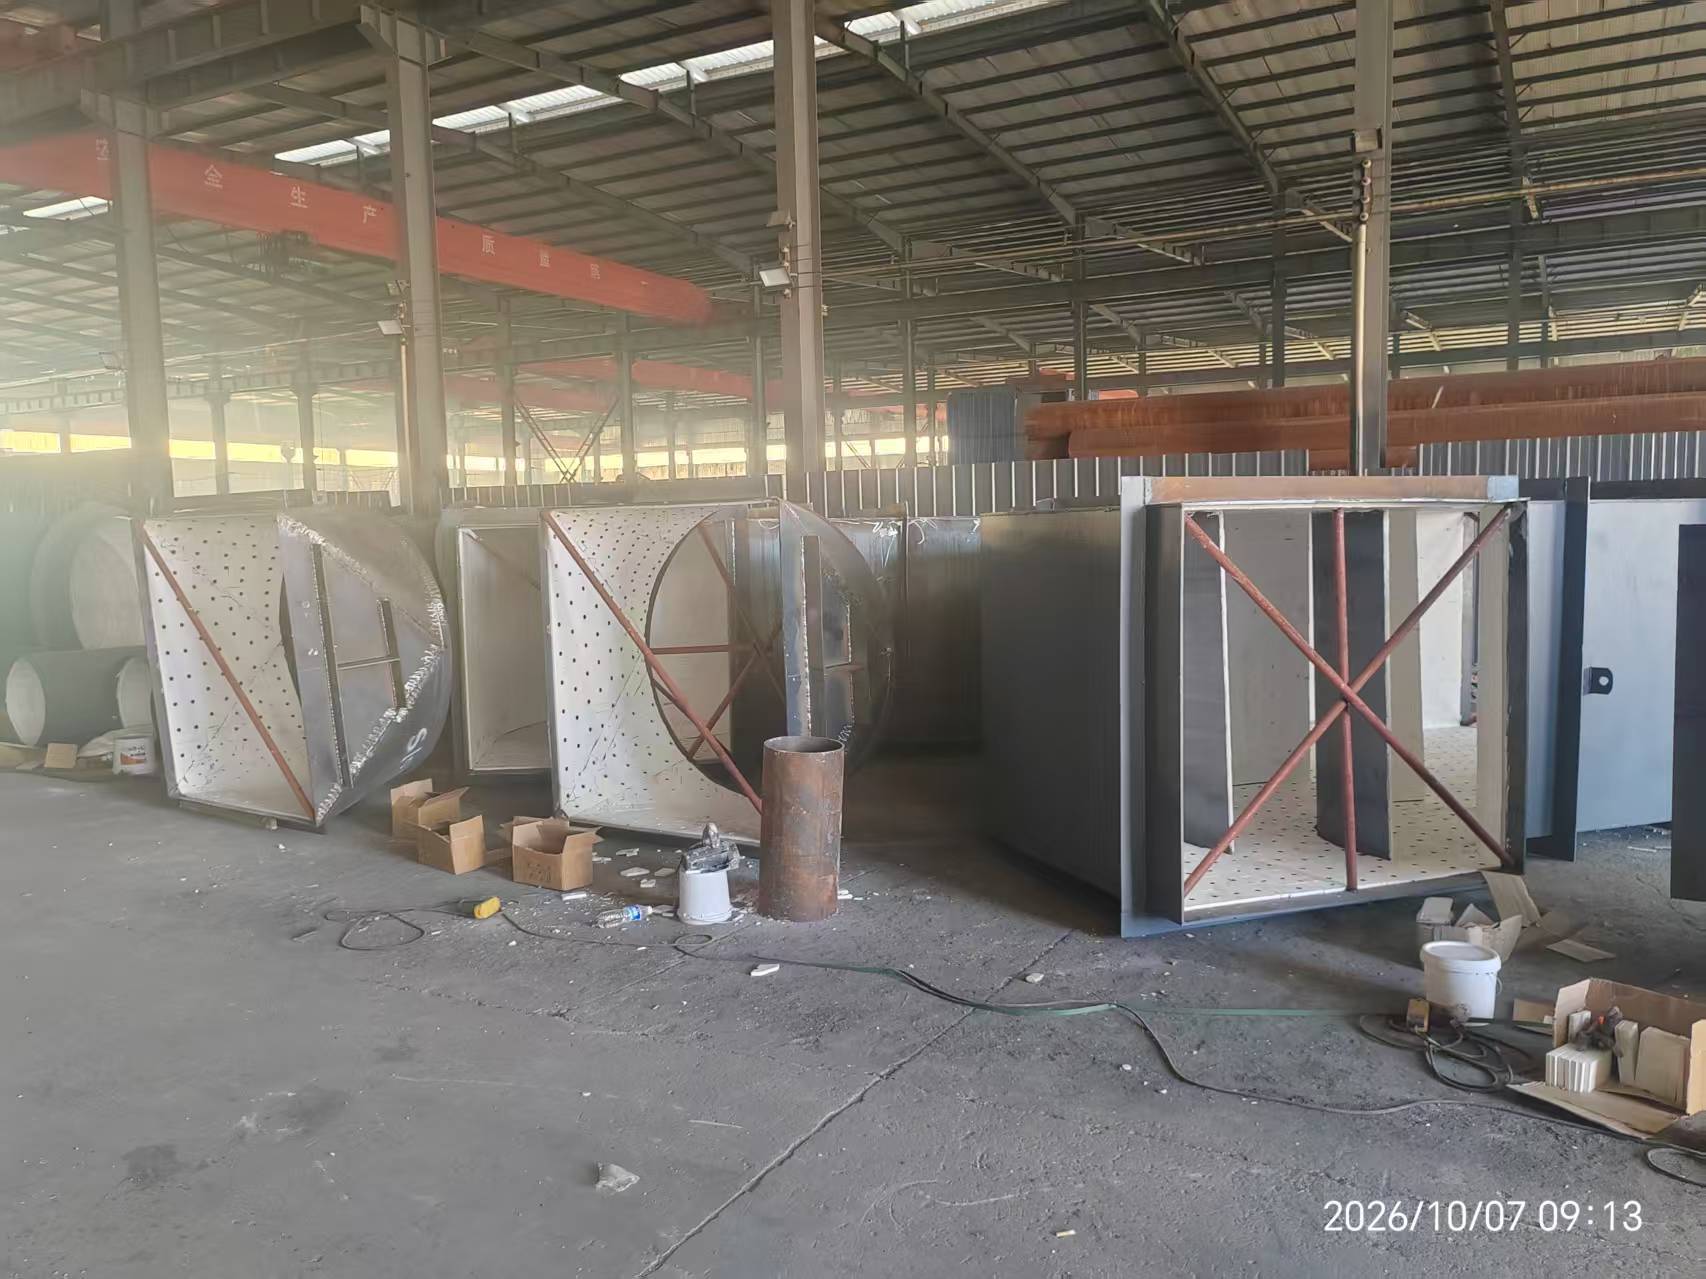
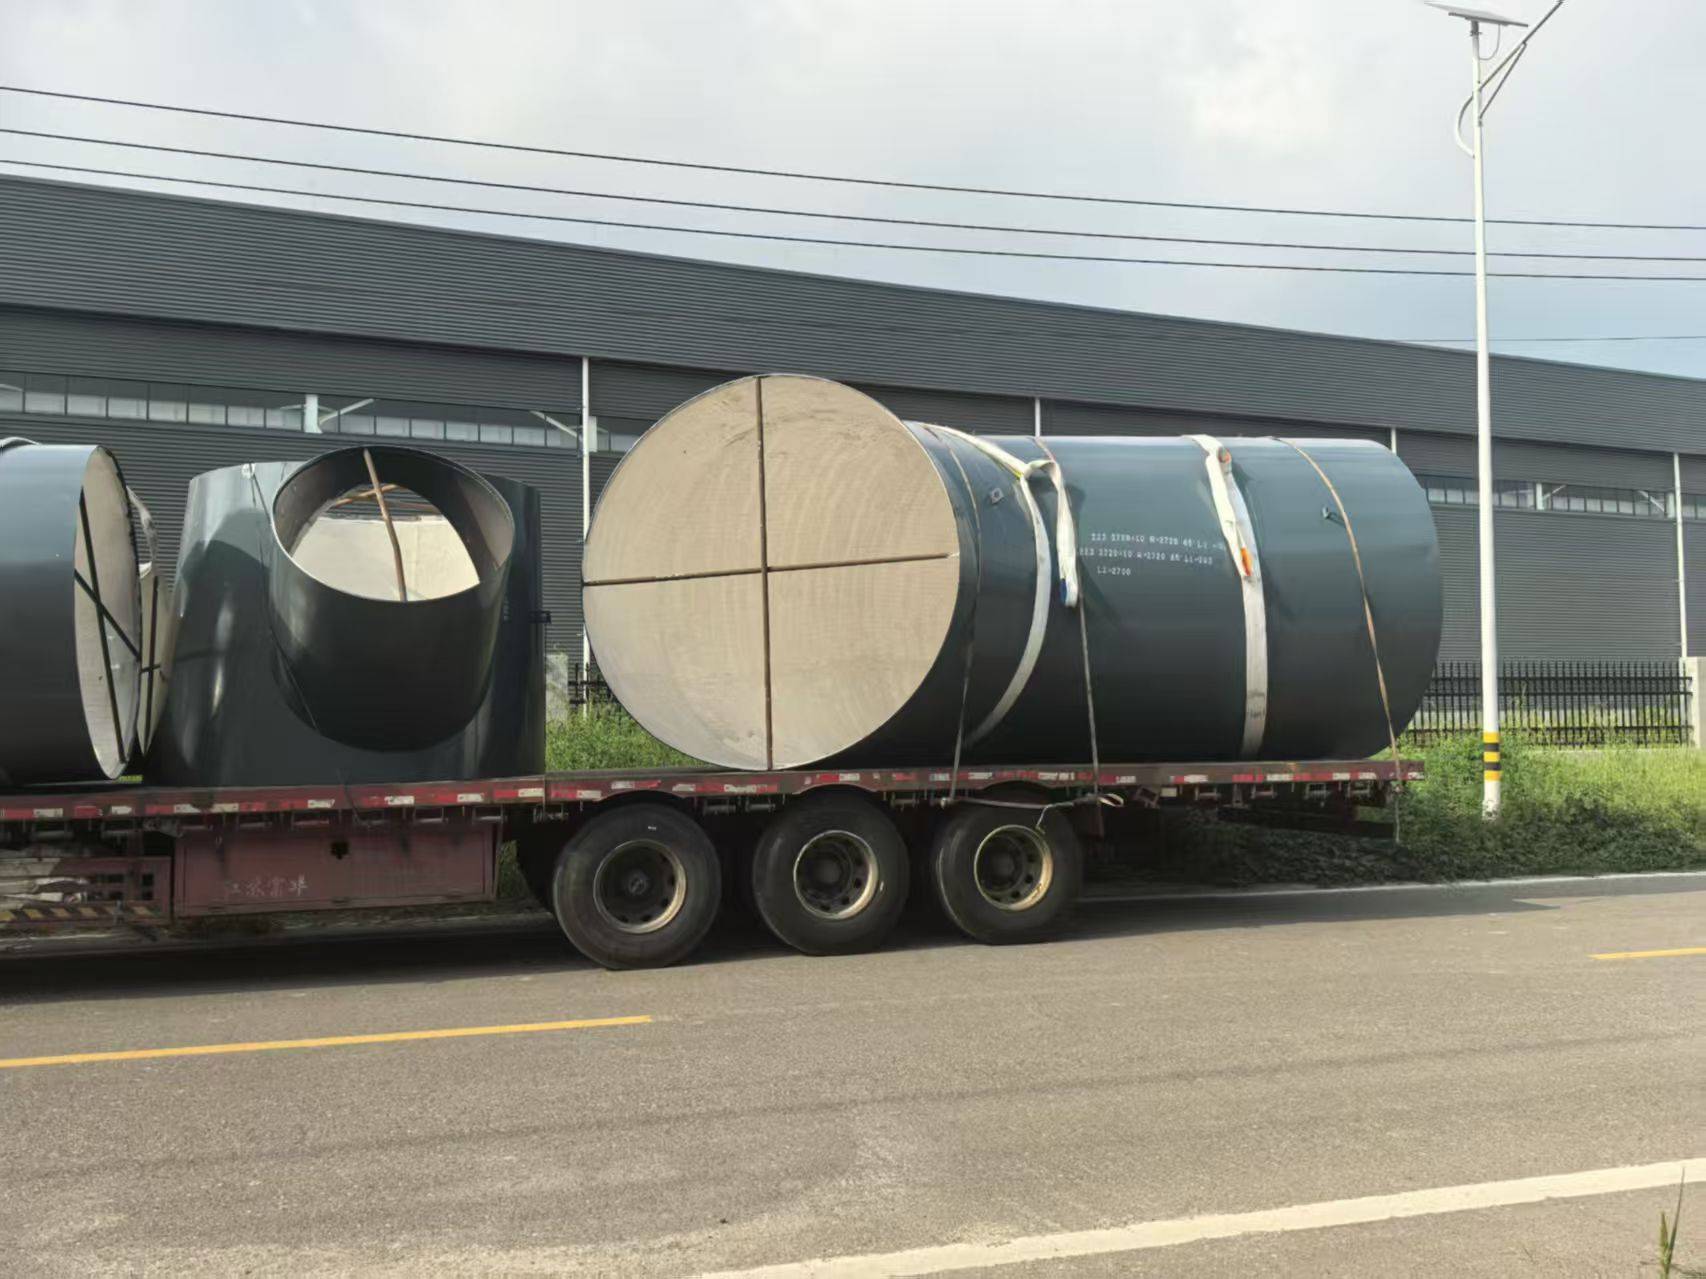
生产工艺把控是耐磨弯头品质的核心。十年实践证实,工况适配是选材关键,高冲刷煤粉、矿浆工况优先选用双金属复合、堆焊耐磨结构,其耐磨层硬度可达HRC58-65,抗冲刷性能远超普通碳钢材质;中低速腐蚀工况适配陶瓷贴片内衬弯头。生产中严格管控铸造、堆焊及热处理工艺,杜绝塌箱、脱层、壁厚不均等缺陷,同时优化弯径比参数,优先采用1.5D及以上大半径设计,减少物料紊流冲击,从源头降低磨损损耗。
标准化安装是延长弯头使用寿命的关键环节。现场安装需严格把控对齐精度,保证直管段长度达标,稳定物料流速,避免局部应力集中。焊接施工采用小电流分段施焊工艺,严控焊接温度,防止高温损坏耐磨内衬,焊后通过渗透检测排查焊缝裂纹、气孔等隐患。针对高低温、高负压等特殊工况,优化密封与固定工艺,规避压力波动导致的内衬脱落问题。
十年经验表明,耐磨弯头的长效运维离不开精细化管理。需定期检测弯头45°、90°易磨损区域,及时修补局部破损位置,根据介质特性调控输送流速与温度,减少剧烈冲刷磨损。标准化生产、精准化安装、常态化运维相结合,可让弯头使用寿命较普通产品提升3-8倍,有效降低企业设备检修成本与停机损耗,为工业管道耐磨系统稳定运行提供坚实保障。