木材加工厂防爆脉冲袋式除尘器技术原理与安全防护机制解析
一、高效粉尘捕集与净化机制
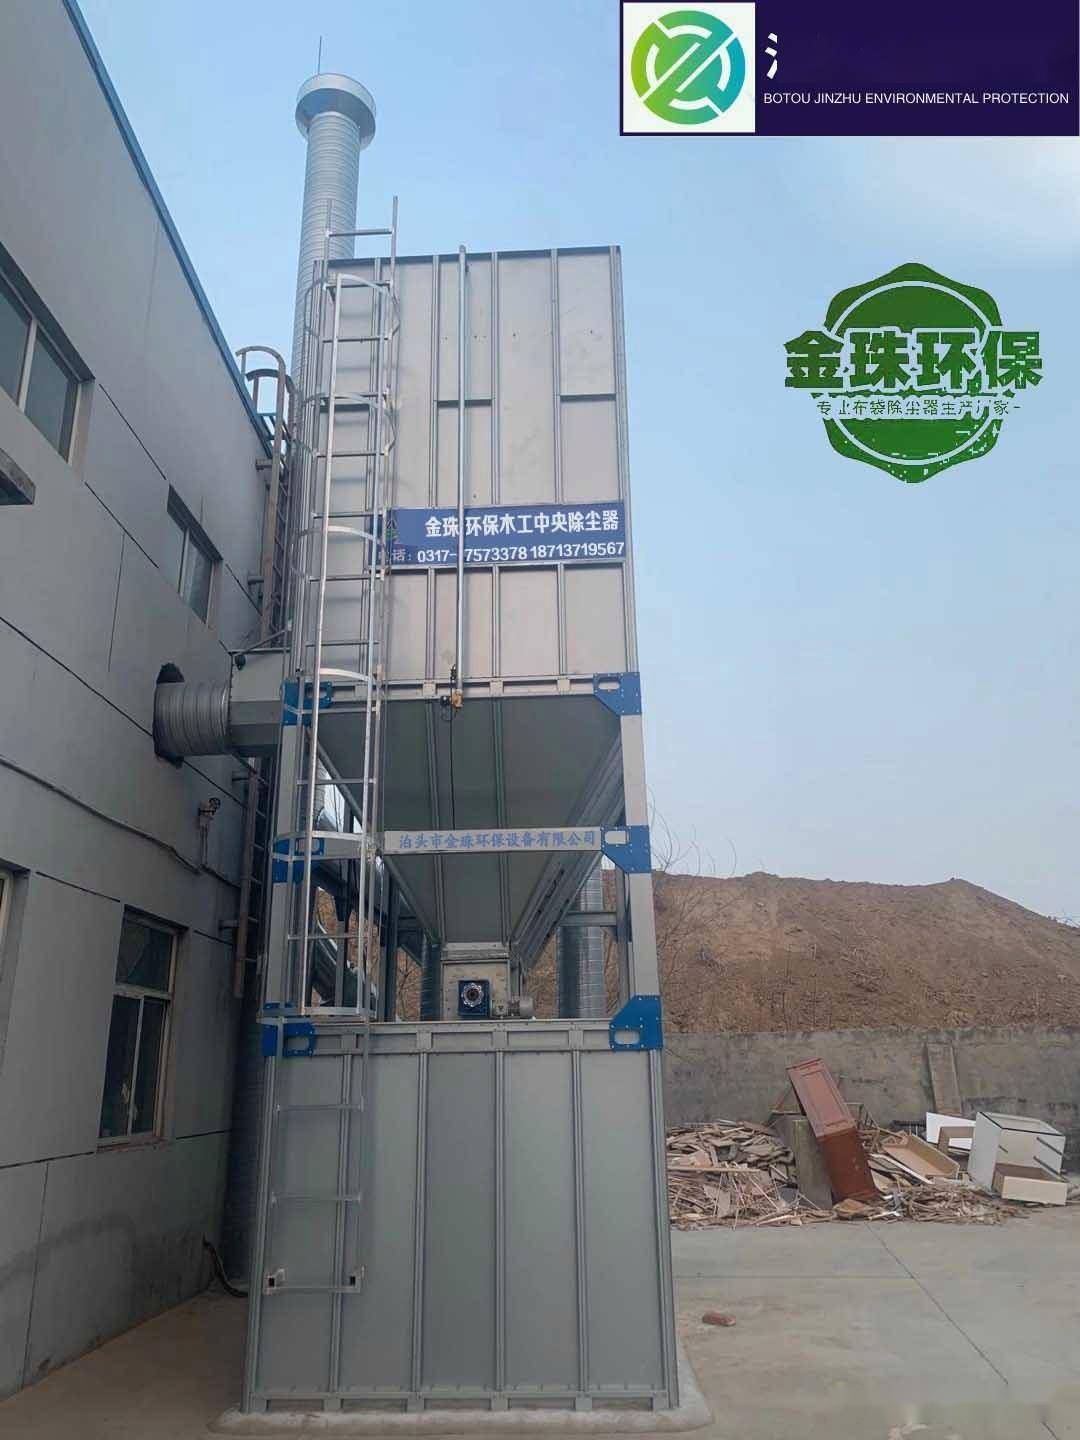
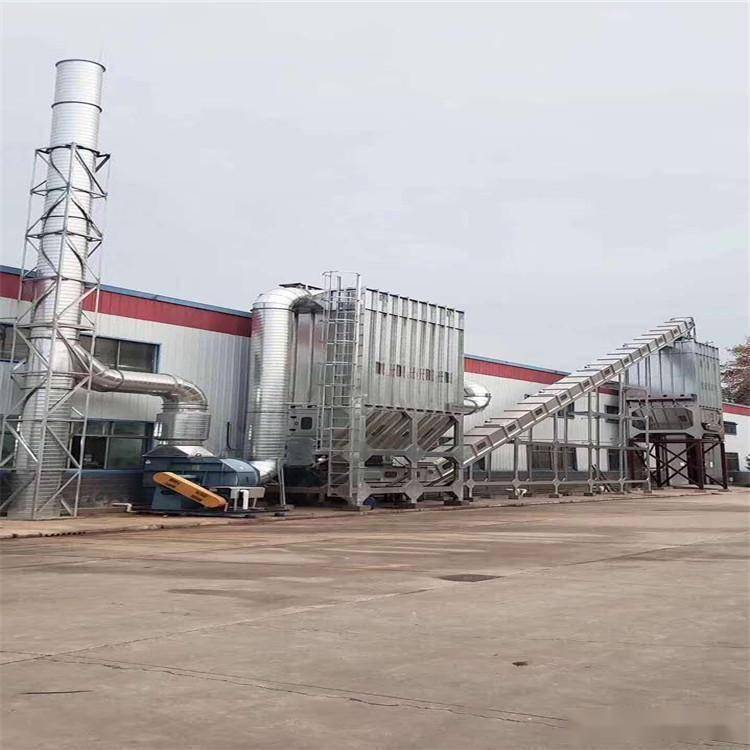
该设备采用分级过滤与惯性沉降协同作用原理,实现粉尘的高效分离与净化。含尘气体通过吸尘罩与导流管道进入除尘器箱体后,首先经历重力沉降阶段:粒径较大的粗颗粒粉尘(通常粒径>50μm)在重力作用下自然沉降至灰斗,完成初级分离。随后,气流进入过滤区,细颗粒粉尘(粒径≥0.1μm)在防静电滤袋表面形成粉尘层,通过筛分、惯性碰撞、扩散及静电吸附等综合效应被高效拦截,净化后的气体经滤袋孔隙排出,整体捕集效率可达99.9%以上,满足木材加工行业对微细粉尘的严苛控制要求。
二、智能脉冲清灰系统
设备配备压差反馈式智能清灰控制系统,通过高精度压差传感器实时监测滤袋内外压差。当压差达到设定阈值(通常为1500-2000Pa)时,PLC控制系统自动触发脉冲喷吹程序:压缩空气经储气罐、电磁脉冲阀瞬间释放,形成高速气流(喷吹压力0.5-0.7MPa)垂直冲击滤袋,使其产生径向振动与轴向膨胀,剥离表面积尘。清灰过程采用离线分室逐次喷吹方式,确保单个滤袋清灰时其余滤袋仍保持过滤状态,实现设备24小时连续运行。清灰周期与喷吹强度可根据粉尘性质动态调整,有效延长滤袋使用寿命。
三、三重防爆安全体系
针对木材加工粉尘的爆炸特性(Kst值>300MPa·m/s,Pmax>0.9MPa),设备构建了多层级防爆安全屏障:
泄压防爆系统
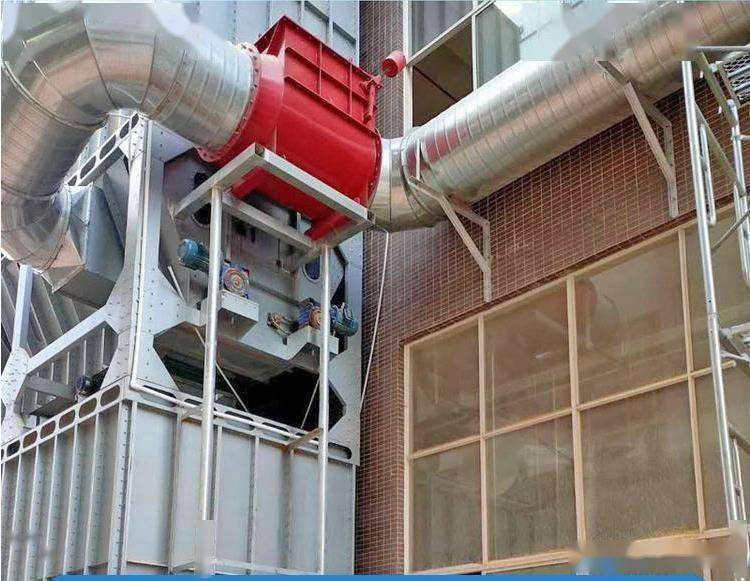
箱体顶部配置专用防爆片(爆破压力0.04-0.1MPa)与定向泄爆管,泄爆管末端延伸至室外安全区域。当箱体内压力异常升高时,防爆片优先破裂形成泄压通道,确保爆炸能量定向释放,避免箱体结构破坏。泄爆口设计符合NFPA 68标准,泄爆面积经专业计算确定,确保压力释放速率低于结构承压极限。
防静电安全设计
滤袋采用防静电覆膜聚酯纤维基材,表面电阻值<1×10⁸Ω,配合导电纤维编织结构,有效消除粉尘吸附产生的静电积累。设备外壳通过镀锌扁钢与厂房接地网可靠连接,接地电阻≤4Ω,形成完整的静电导通路径。所有金属构件间采用跨接导线连接,消除接触电阻,彻底杜绝静电火花引发爆炸的风险。
3.惰性气体保护系统
集成智能粉尘浓度监测装置(量程0-1000g/m³,精度±5%),实时监测除尘器内部粉尘浓度。当浓度接近爆炸下限(LEL)的25%时,系统自动启动氮气充注程序,通过分布式喷嘴向箱体内注入高纯度氮气(N₂≥99.9%),迅速降低氧气浓度至10%以下,形成惰性保护氛围。氮气充注量与持续时间由PLC根据浓度变化动态调节,确保防爆效果的同时避免资源浪费。
四、系统集成与运行优化
设备采用模块化设计,各功能单元(过滤单元、清灰单元、防爆单元)独立封装且互为冗余,便于维护检修。智能控制系统集成压差监测、温度报警、粉尘浓度联动、清灰周期优化等功能,通过HMI人机界面实现运行参数可视化与远程监控。设备运行数据可接入工厂DCS系统,为生产安全提供数据支撑。
该防爆脉冲袋式除尘器通过物理分离、智能控制与安全防护的深度融合,构建了捕集-清灰-防爆三位一体的技术体系,为木材加工行业粉尘治理提供了高可靠性、高安全性的解决方案,符合ATEX、NFPA等国际防爆标准要求。