色母机在这两件事上能发挥的作用,主要体现在“少用一点色母、少废一批产品、少停一次机”。它不能替代色母试色、主机塑化和工艺调试,但如果计量和混合稳定,它对良率和损耗的贡献会非常明显。
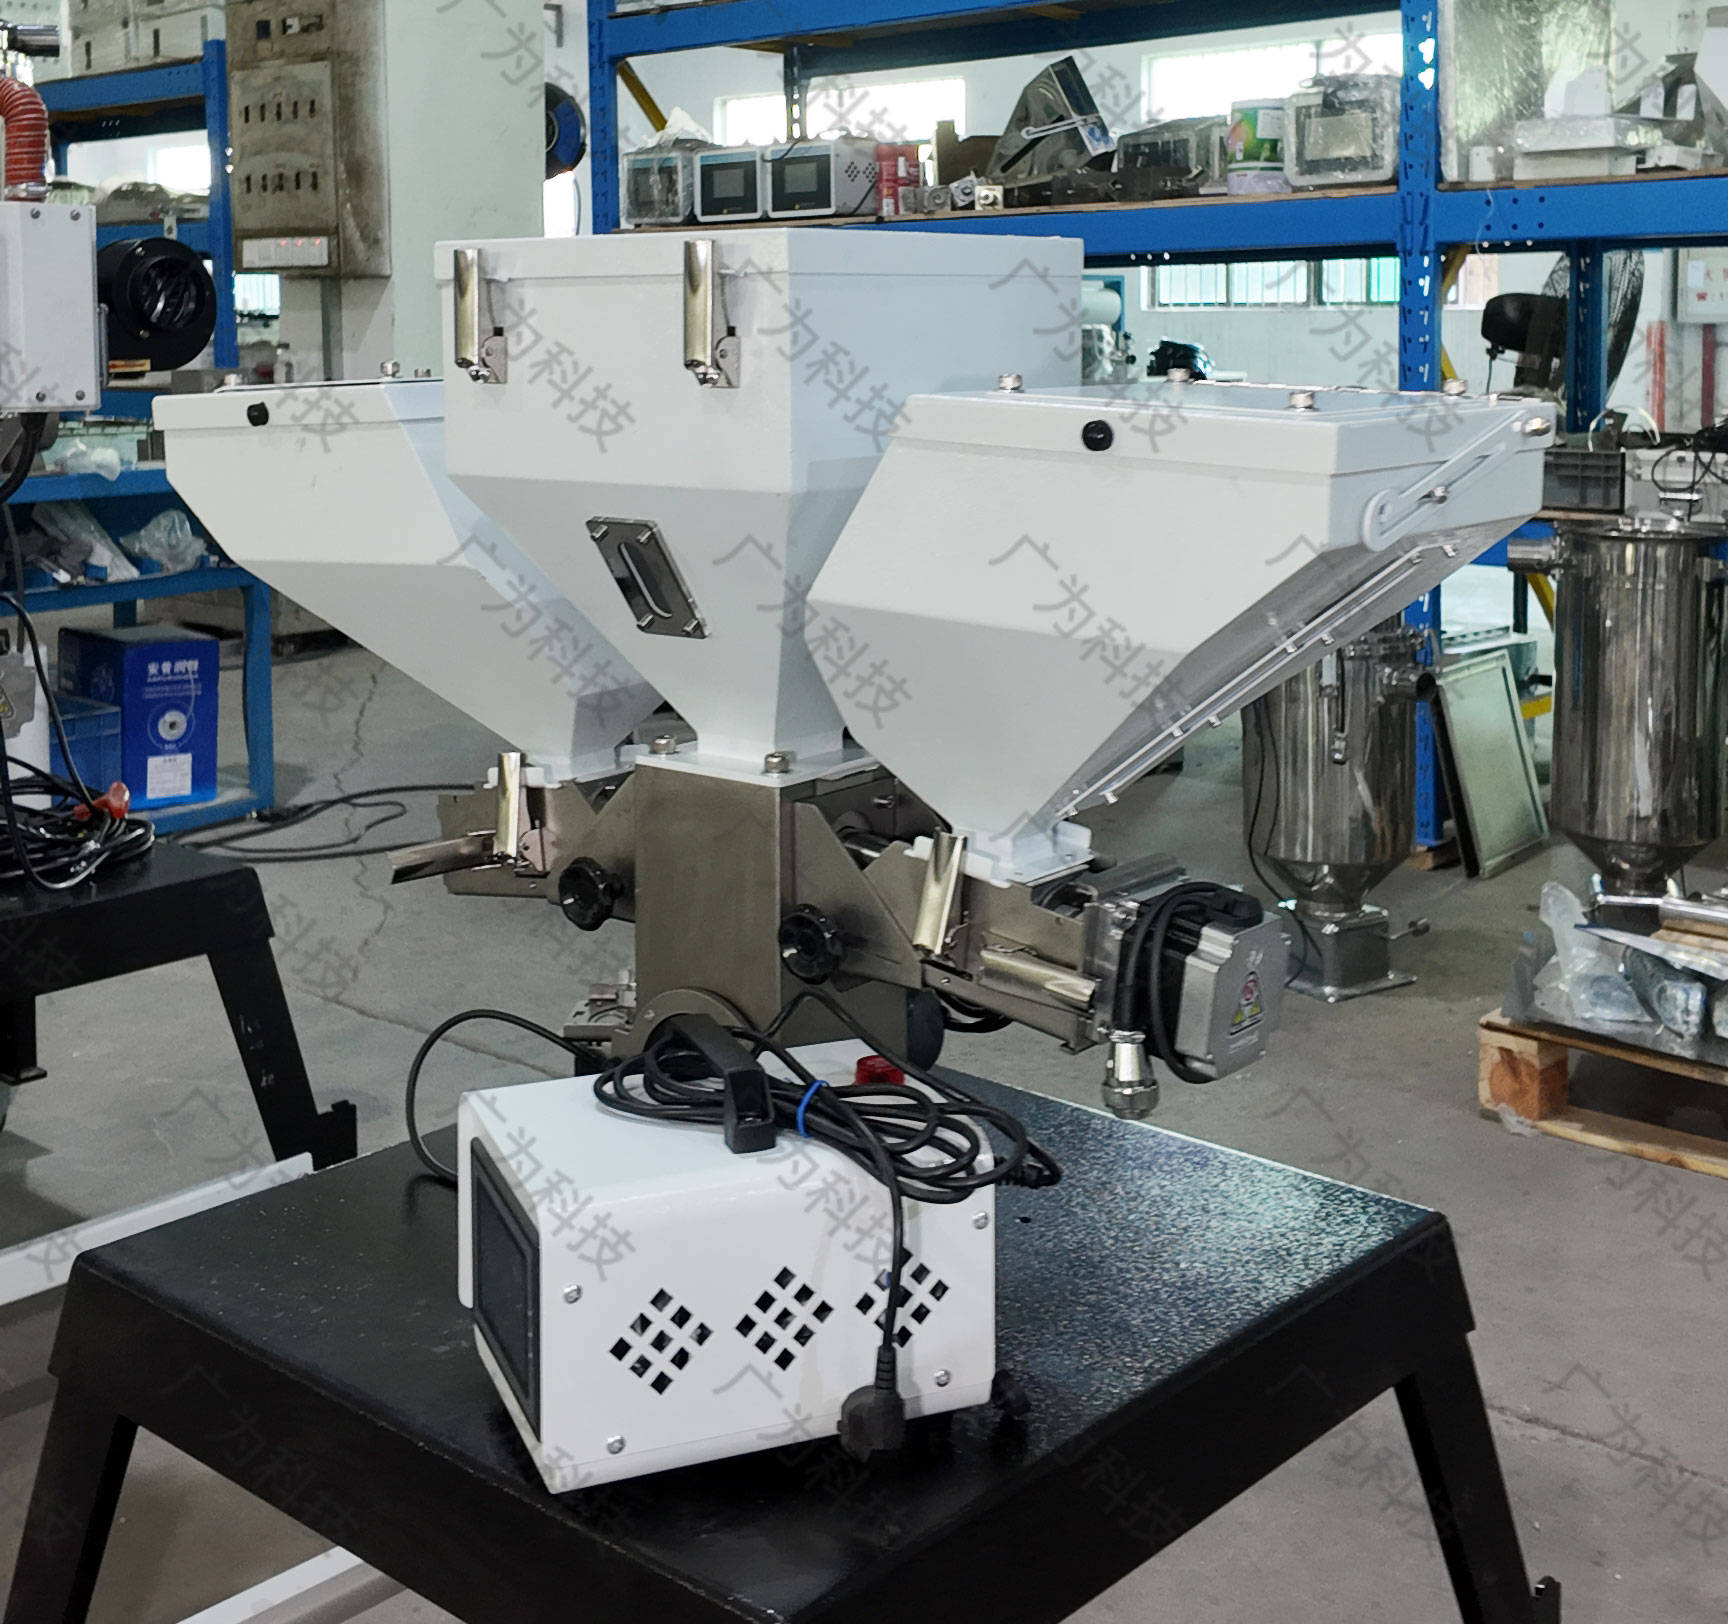
色母机能发挥多大作用?
表格
具体能改善多少?
行业案例和厂商数据里能看到比较明显的区间,但要谨慎理解,不能当成所有工厂都能直接复制。
- 色母过量添加:人工或老旧计量方式下,色母过量 5%—15% 并不少见;改用计量式色母机后,通常可减少 10%—30% 的色母浪费。
- 色差类不良:有案例显示,色差率从 8% 降到 2%,次品率下降约 75%。
- 物料损耗:一体化配比系统案例中,物料损耗率从 10% 降到 3%。
- 良率提升:部分项目产品合格率提升到 99%,但这是特定客户、特定产线的结果。
- 效率提升:减少人工拌料、换色和调机时间,生产效率提升常见在 10%—25% 区间。
这些数字更多反映的是“从人工/粗放计量升级到稳定自动化计量”后的改善幅度。如果工厂原本已经用计量式色母机,只是精度偏低,那改善空间会小一些;如果还在人工拌料,改善会更明显。
关键看色母机的三个能力
- 配比精度
- 普通计量式色母机常见动态误差在 ±1%—±2%;失重式或高精度机型可做到 ±0.5% 以内,部分高端机型标称可达 ±0.1%—±0.3%。
- 对低比例添加、浅色、珠光、金属粉、汽车件、家电外壳、薄膜等场景,精度越重要。
- 下料稳定性
- 精度不只是“刚开始准”,还要看长时间运行是否漂移。受潮、架桥、螺杆磨损、补料冲击都会让实际添加量跑偏。
- 所以带搅拌底座、防架桥、自动标定、配方存储的机型,现场稳定性更好。
- 与主机联动能力
- 色母机必须能接收挤出机/注塑机的同步信号,比如 0-10V、4-20mA 或脉冲信号。主机加减速时,色母添加量要跟着同步变化,否则比例会随产量波动。
怎么判断值不值得上?
可以按这几个问题算账:
- 现在每月色母用量多少?如果色母单价高,哪怕少浪费 10%,收益也很直观。
- 色差类报废/返工占多少?如果色差是主要不良原因之一,改善空间更大。
- 换色频率高不高?换色越频繁,快拆清料、配方切换的价值越高。
- 添加比例是否低于 1%?比例越低,对计量精度要求越高。
- 是否多品种小批量?配方存储和快速切换能减少停机。
- 客户是否对 ΔE、批次一致性有要求?汽车、家电、包装、医疗类客户尤其敏感。
现场评估时可以这样算
色母节省收益 = 月色母用量 × 色母单价 × 预计减少过量添加比例 良率提升收益 = 月产量 × 单价 × 色差类不良下降比例 换色节省收益 = 每月换色次数 × 每次清机料浪费 × 物料单价如果这三项加起来,能在 6—18 个月内覆盖设备投入,通常就比较值得推进;如果色差本来就不严重、色母用量很小、人工计量已经很稳定,那可以先从精度更高的计量式色母机切入,不必一步上失重式多组分系统。
简单说:色母机不是“万能调色师”,但它是把配色从经验变成稳定工艺的关键一环。 对色母成本高、色差投诉多、换色频繁、客户外观要求严的产线,投入产出比通常更明显。