脉冲除尘器全生命周期维护管理规范
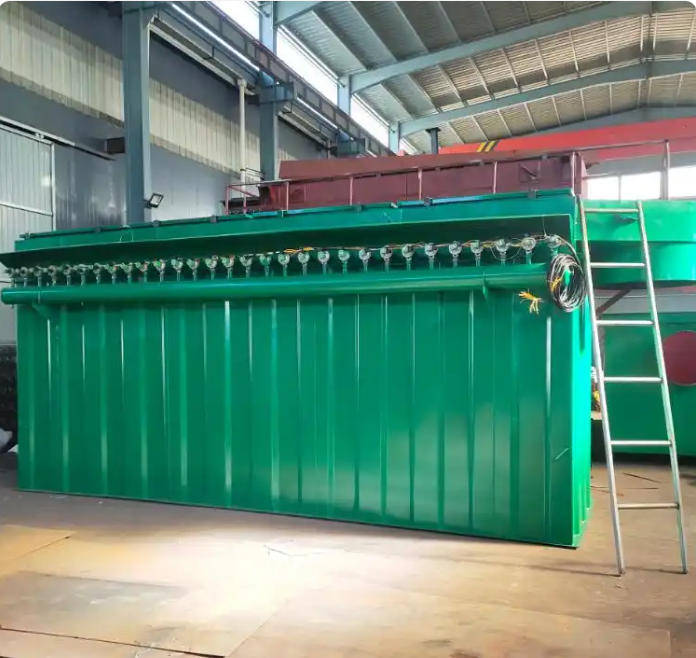
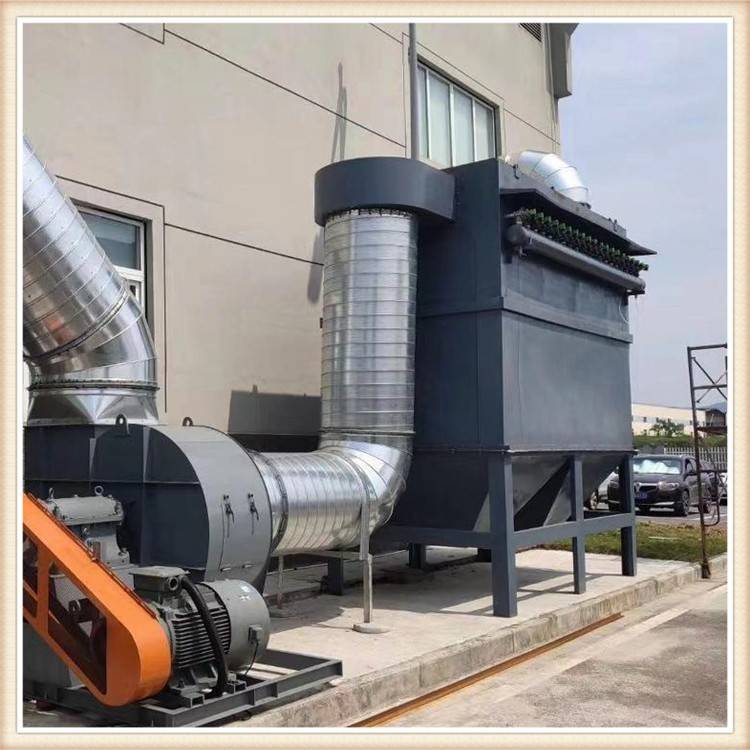
脉冲除尘器作为工业粉尘治理的核心设备,其运行稳定性直接关系到生产安全与环保达标。为延长设备使用寿命、降低故障率,需构建制度化巡检+周期性保养+规范操作三位一体维护体系,重点聚焦清灰系统、气源系统、滤袋三大核心模块,结合工况动态优化清灰参数。以下是系统化维护方案:
一、分级巡检制度
1. 日常巡检(每日/每班)
- 脉冲阀声纹诊断:通过声级计监测喷吹声音频谱,正常工况下应呈现120-140dB的清脆脉冲声,若出现持续嘶嘶声或频率异常,需立即检查膜片密封性。
- 风机状态监测:采用振动分析仪检测轴承座振动加速度≤4.5mm/s²,记录进出口压差变化趋势,当ΔP≥1500Pa时触发预警机制。
-灰斗料位控制:通过料位计实时监测积灰高度,确保灰位不超过容积的1/3,防止结拱导致卸灰阀卡死。
2. 周期深度保养
-周检项目:
- 集尘仓料位校准(误差≤±2%)
- 滤袋表面结块检测(采用激光颗粒分析仪)
月检项目:
- 清灰系统气包压力验证(设定值±5%波动范围)
- 电磁阀动作时序检测(响应时间≤0.1s)
- 密封件泄漏率测试(≤0.5%标准气压)
-季检项目:
- 滤袋压差-流量特性曲线绘制
- 差压变送器零点校准(误差≤±1kPa)
二、核心部件维护策略
1. 滤袋全生命周期管理
- 实施脉冲反吹-在线监测-预防性更换闭环管理:
- 每24小时进行1次标准脉冲反吹(压力0.4-0.6MPa)
- 采用压电传感器监测滤袋破损,灵敏度≥0.1μm孔径
- 糊袋处理:对压差持续>2000Pa的滤袋,采用高压气体反吹+化学清洗复合工艺
2. 气源系统净化控制
- 构建三级过滤体系:
- 储气罐:每日排放冷凝水(含油量≤5mg/m³)
- 冷冻式干燥机:出口露点≤-40℃
- 精密过滤器:过滤精度0.01μm,残油量≤0.01ppm
3. 排灰系统优化
- 灰斗流化装置:每班启动气动振打器3次(每次5秒)
- 卸灰阀:采用变频控制保持恒定排灰量(波动范围≤±5%)
4. 传动部件预测性维护
- 轴承:每500运行小时补充3锂基润滑脂(加注量占空腔1/3)
- 皮带:采用激光对中仪检测张紧度(挠度控制在15-20mm)
三、标准化操作规程
1. 涉爆工况专项管理
- 每日执行防爆装置功能测试:
- 泄爆片开启压力验证(误差≤±5%)
- 静电接地电阻检测(≤4Ω)
- 惰化保护系统氮气纯度分析(≥99.5%)
2. 启停时序控制
- 启动序列:排风机→脉冲清灰系统→主机设备(间隔时间≥30秒)
- 停机序列:主机设备→脉冲清灰系统→排风机(延时停机≥5分钟)
3. 维护记录数字化
- 采用CMMS系统记录维护数据,生成:
- 滤袋压差趋势图(周/月/年)
- 备件更换周期预测模型
- 设备健康指数(OEE≥85%)
四、动态参数调整机制
建立基于工况的清灰参数自适应系统:
- 粉尘浓度>500mg/m³时,缩短喷吹间隔至10秒
- 滤袋压差上升速率>50Pa/h时,启动强化清灰模式
- 湿度>80%RH工况,提升气包压力至0.7MPa
通过实施该维护体系,可使脉冲除尘器使用寿命延长至设计值的1.8-2.2倍,故障率降低60%以上,同时实现能耗优化15%-20%。建议每季度进行维护效果评估,持续优化维护策略。
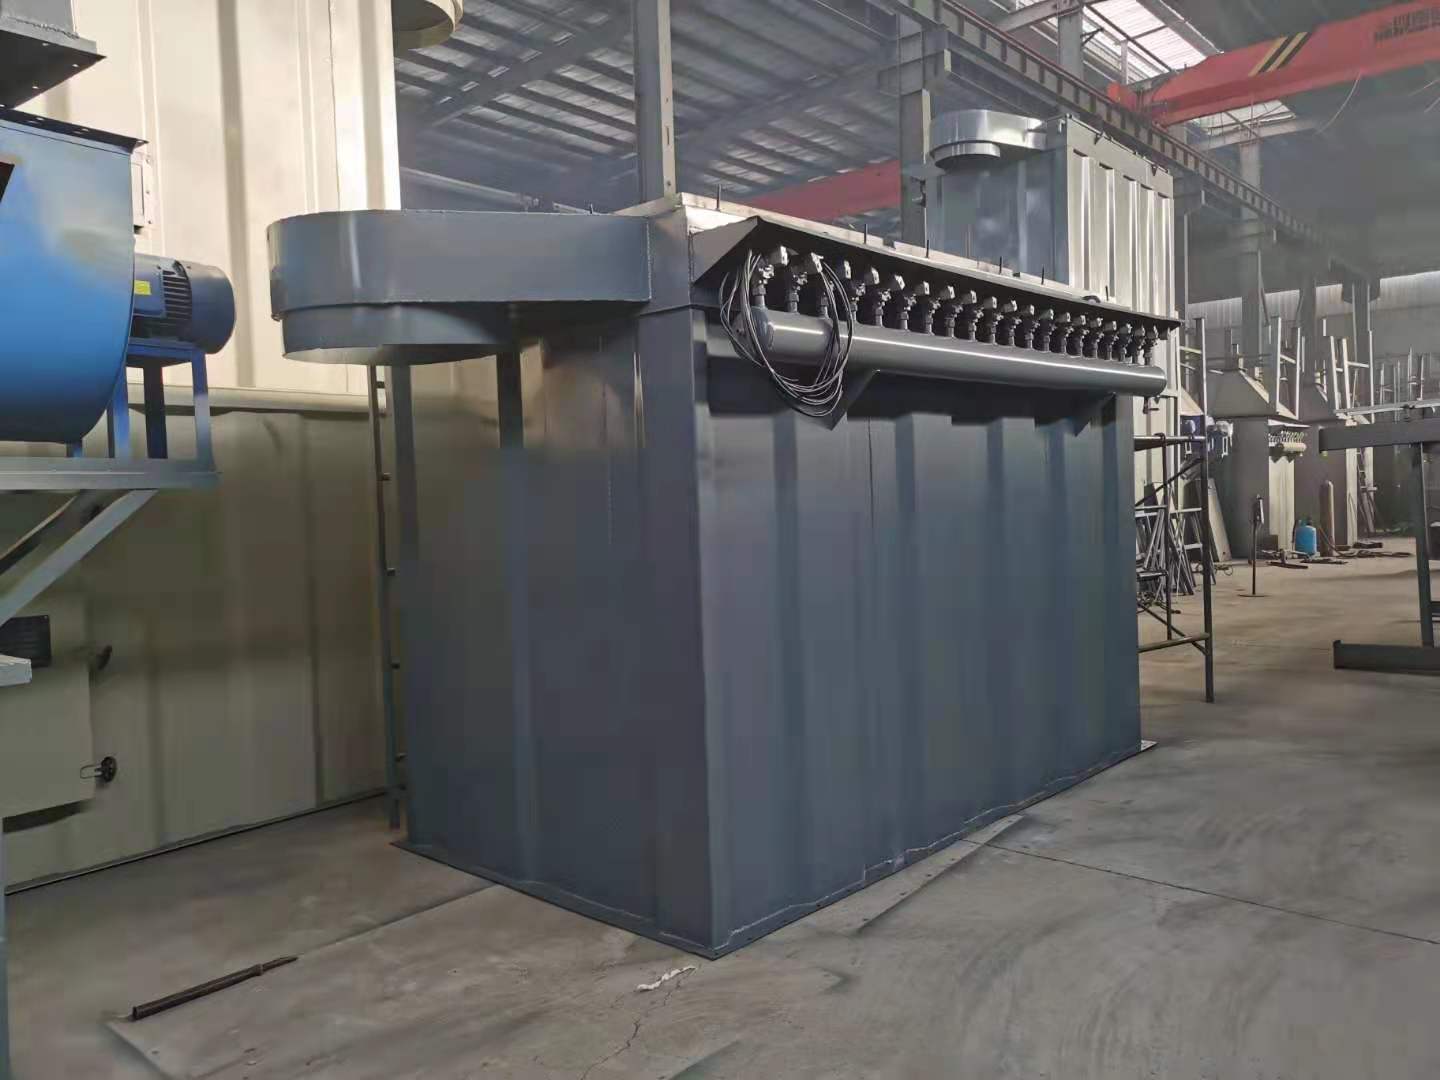
泊头金珠环保:专业定制粉尘处理解决方案,助力企业实现绿色高效生产