W303 ESR 属于热作模具钢体系,常见对应关系为奥地利百禄 BOHLER 牌号 W303、德国 DIN 材料编号 1.2367ESR,以及 KIND&CO 体系的 RPU。其中 “ESR” 指电渣重熔工艺,作用是细化铸态组织、降低夹杂物含量、提升材质均匀性与各向同性,因此该钢更适合承受热循环、高压和反复摩擦的模具工况。
一、化学成分与材质特点
W303 ESR 的典型化学成分以中碳铬钼钒体系为主,常见范围如下:
- 碳 C:0.35%~0.43%
- 硅 Si:0.15%~0.50%
- 锰 Mn:0.20%~0.60%
- 铬 Cr:4.70%~5.50%
- 钼 Mo:2.10%~3.30%
- 钒 V:0.40%~0.70%
典型参考值为 C 0.39%、Cr 5.00%、Mo 2.90%、V 0.55%。
各元素的作用可概括为:
- 铬:提高高温抗氧化性与热强性
- 钼:增强耐热疲劳性与回火稳定性
- 钒:细化晶粒、提升耐磨性
- 中碳设计:兼顾硬度、韧性与热稳定性
该钢最突出的材质特征是高温强度高、抗龟裂性能好、热抗拉强度优、淬透性良好,并且热处理过程中尺寸变形较小。
二、供货状态与基本硬度
市场常见交货状态为退火态,目的为降低硬度、便于机械加工。
- 退火硬度:一般 ≤235 HBW
- 退火温度参考:750~800℃
- 冷却方式:炉冷至约 600℃后空冷
经退火后,材料切削性能较稳定,也便于后续精加工与热处理安排。
三、热处理工艺
W303 ESR 的热处理核心在于“充分预热 + 中高温淬火 + 多次回火”。
1. 应力消除
在机加工量较大或形状复杂时,可先进行去应力处理:
- 温度:600~650℃
- 保温:1~2 小时
- 冷却:炉中缓冷
2. 淬火
常规硬化处理范围:
- 淬火温度:1030~1080℃
- 冷却方式:油冷、盐浴或空冷
- 保温时间:温度均匀后 15~30 分钟
不同冷却方式所得硬度:
- 油冷 / 盐浴:52~56 HRC
- 空冷:50~54 HRC
若采用分级预热,可先 540~650℃ 预热,再 845~870℃ 二次预热,最后进入奥氏体化温度,有助于减少热应力与开裂风险。
3. 回火
淬火后应及时回火,避免组织应力残留:
- 回火温度常用:500~650℃
- 保温时间:工件厚度每增加 20mm 增加约 1 小时,且不少于 2 小时
- 冷却:空冷
- 建议:至少两次回火,必要时增加第三次回火用于去应力
回火后的硬度会随温度下降而降低,例如 400~700℃ 区间可对应约 35~54 HRC 的不同状态。
四、力学性能与服役优势
W303 ESR 并非追求极高静态硬度,而是强调在高温反复受力下的稳定性。
主要性能优势包括:
- 高温抗拉强度高:适合长期受热模具
- 耐热裂性较好:抵抗热疲劳裂纹萌生
- 回火稳定性强:硬度随温度升高衰减较慢
- 淬透性良好:大截面模具也能获得较均匀组织
- 热处理变形小:利于精密模具尺寸控制
- 允许水冷冷却:部分热作工况适应性更强
因此,它常被用于承受热冲击、金属流动摩擦和较高锁模/挤压压力的模具零件。
五、典型应用领域
W303 ESR 主要面向轻合金热加工与重负荷热作工具,典型用途包括:
- 铝合金、锌合金压铸模具
- 铜合金、铝合金热挤压模
- 无缝管及实心杆挤压用心模、型模、压力缸
- 热锻模具及高寿命要求模仁
- 复杂型腔挤型模
- 模具嵌块、高温剪裁刀
- 螺杆、铆钉、螺钉螺母成形工具
- 部分塑胶成型模具中要求高耐热性的嵌件
需要注意的是,该钢更偏热作场景,不适合简单替代高耐磨冷作模具钢使用。
六、常见供应形式
W303 ESR 在流通环节中以多种坯料形态存在,便于后续机加工或模块拼装:
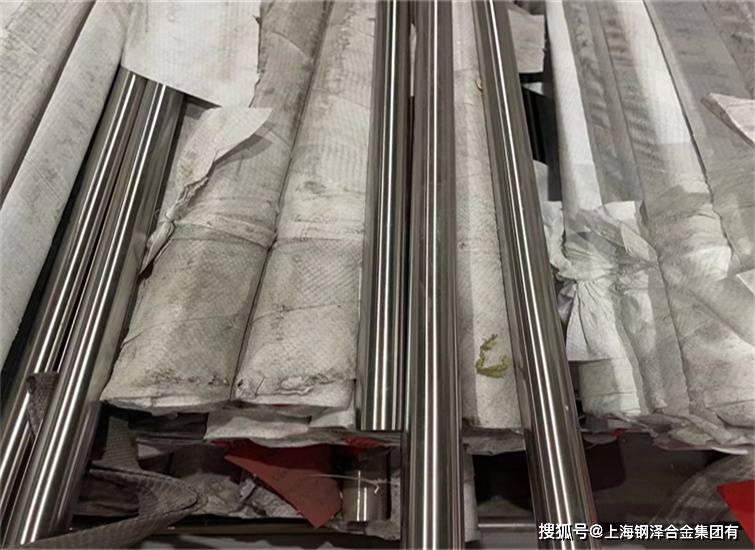
圆棒 / 棒材
- 常见直径覆盖小规格到数百毫米级
- 表面可为黑皮、车光、拉光或磨光状态
板材 / 模块
- 薄板、中板、厚板及大型锻板
- 常用于模具座、模框、镶块毛坯
锻件
- 圆饼、环坯、模块锻件
- 组织致密度优于普通轧制坯料
线材 / 盘圆
- 小直径直条或盘卷形式
- 多用于特殊工具或再加工原料
环件、法兰及其他异形锻件
- 可按图纸订制
- 常见于压力缸、环形模具零件
棒材多以锻轧状态、车光或磨光交货;板材常经矫直、切边、酸洗或去皮处理;丝材则可呈盘状或直条状供应。