很多工厂在采购激光焊接机之前,都会经历一个试样阶段。把不锈钢、碳钢、铝、铜几种工件一起寄给设备厂家,让对方用同一台机器、同一套光纤参数挨个焊一遍,看看效果。这个流程本身没问题,问题出在后面——有人看完试样觉得“都能焊上”,就直接下单了,等设备进了车间才发现,同一套参数换一种材质就开始出气孔、裂纹、熔深不够。
这篇文章围绕一个具体问题展开:光纤激光焊接机做不同材质试样时,能不能通用一套光纤参数?为什么试样阶段的“都能焊”和量产阶段的“焊得稳”之间,差距往往就出在参数逻辑上。
先说结论:通用一套参数在试样阶段可行,在量产阶段不可行
光纤激光焊接机的核心参数包括激光功率、焊接速度、离焦量、保护气体种类和流量、脉冲频率(脉冲机型)、波形调制方式等。不同材质对这些参数的响应差异极大:
不锈钢和碳钢对光纤激光的吸收率相对稳定,参数窗口较宽;
铝合金对激光反射率高,需要更高的功率密度和特定的保护气体配比;
铜及铜合金对近红外波段反射率极高,热导率也高,热量散得快,参数不对容易出现未熔透或大量飞溅;
异种金属焊接(如铜铝)还要额外考虑金属间化合物的问题,参数只是一部分,工艺路径本身就要单独设计。
试样阶段用一套“通用参数”挨个试,设备厂家通常是为了快速展示设备能出光、能熔材料。这本身不算错,但如果采购决策建立在这组“通用参数”的表现上,后面就容易出问题。
为什么试样阶段的“通用参数”容易误导采购判断
试样工件状态和量产工件状态不一样
试样时寄过去的往往是切割整齐、表面干净、无油污的小块料。量产时来料可能带毛刺、有氧化皮、尺寸公差波动、表面有拉伸油。这些变量在试样阶段被“理想工件”掩盖了,通用参数在试样件上能焊好,不代表量产件上能稳定。
试样只看“焊上了”,不看“焊得稳不稳”
单件试样焊出一道看起来不错的焊缝,和连续焊接一百件保持熔深一致,是两件事。通用参数在单件试样时可能刚好落在某个材质的参数窗口边缘,焊出来能用,但窗口太窄,量产时工件稍有波动就出界。
不同材质的参数需求是冲突的
举个例子:焊接铝合金需要较高的功率密度来克服高反射率,同时保护气体流量要偏大防止氧化;焊接薄不锈钢则需要控制热输入防止变形和烧穿。如果强行用一套参数兼顾,结果往往是对不锈钢热输入偏大,对铝又偏小。试样时可能用了不同厚度来“凑”,看起来都焊上了,实际上每种材质都没有跑到合适的参数区间。
不同材质的参数逻辑差异在哪里
碳钢和不锈钢
这两类材料对光纤激光的吸收率比较接近,参数上有一定的通用空间。但不锈钢(尤其是奥氏体不锈钢)热导率低、热膨胀系数大,焊接时更容易变形,参数上要控制热输入。碳钢相对好一些,但厚板需要更高功率和更慢速度来保证熔深。
铝合金
铝对光纤激光的反射率在室温下很高,但一旦熔化,吸收率会突然上升。这个非线性特征导致参数窗口比较窄:功率太低焊不透,功率太高又容易造成飞溅和塌陷。保护气体通常要用氩气或氦氩混合,纯氮气在某些铝合金上效果不理想。
铜及铜合金
铜的反射率比铝还高,热导率也更高,热量散失快。焊接铜通常需要更高的峰值功率密度,或者用脉冲模式配合特定波形来“破反射”。连续焊铜时,蓝光或绿光激光器的优势更明显,但光纤激光配合合适的参数和摆焊路径也能做,只是参数窗口更窄,对设备能量稳定性要求更高。
异种金属
铜铝焊接、钢铝焊接这类组合,参数只是其中一个维度。金属间化合物的控制往往比参数本身更重要,需要从焊接路径、焊丝选择、过渡层设计等角度整体考虑。单一套光纤参数解决不了异种金属焊接的全部问题。
试样阶段应该怎么问、怎么看
去设备厂家试样,或者让对方寄样件过来试焊,建议关注以下几点:
要求每种材质单独出参数报告:不要只看焊缝外观,要看熔深数据、金相照片(如果有)、焊接速度对应的功率密度。
问清楚参数切换逻辑:不同材质之间切换时,是手动调参数还是调用预设工艺库?切换时间多久?操作工能不能快速上手?
用自己量产状态下的工件去试:不要用对方准备好的标准试片,用自己车间里带油污、带毛刺、有公差的实际工件。
连续焊而不是单件焊:让厂家连续焊二三十件,观察熔深一致性、有无功率衰减、飞溅是否累积。
铜铝等高反材料重点看:如果涉及铜、铝或异种金属,试样时一定要用实际工件,并关注设备是否有能量负反馈系统来补偿反射带来的功率波动。
设备端怎么降低参数切换的难度
市面上不同厂家对多材质适配的处理思路不一样。有的靠工艺数据库,有的靠硬件层面的能量闭环控制,有的靠视觉系统自动补偿。
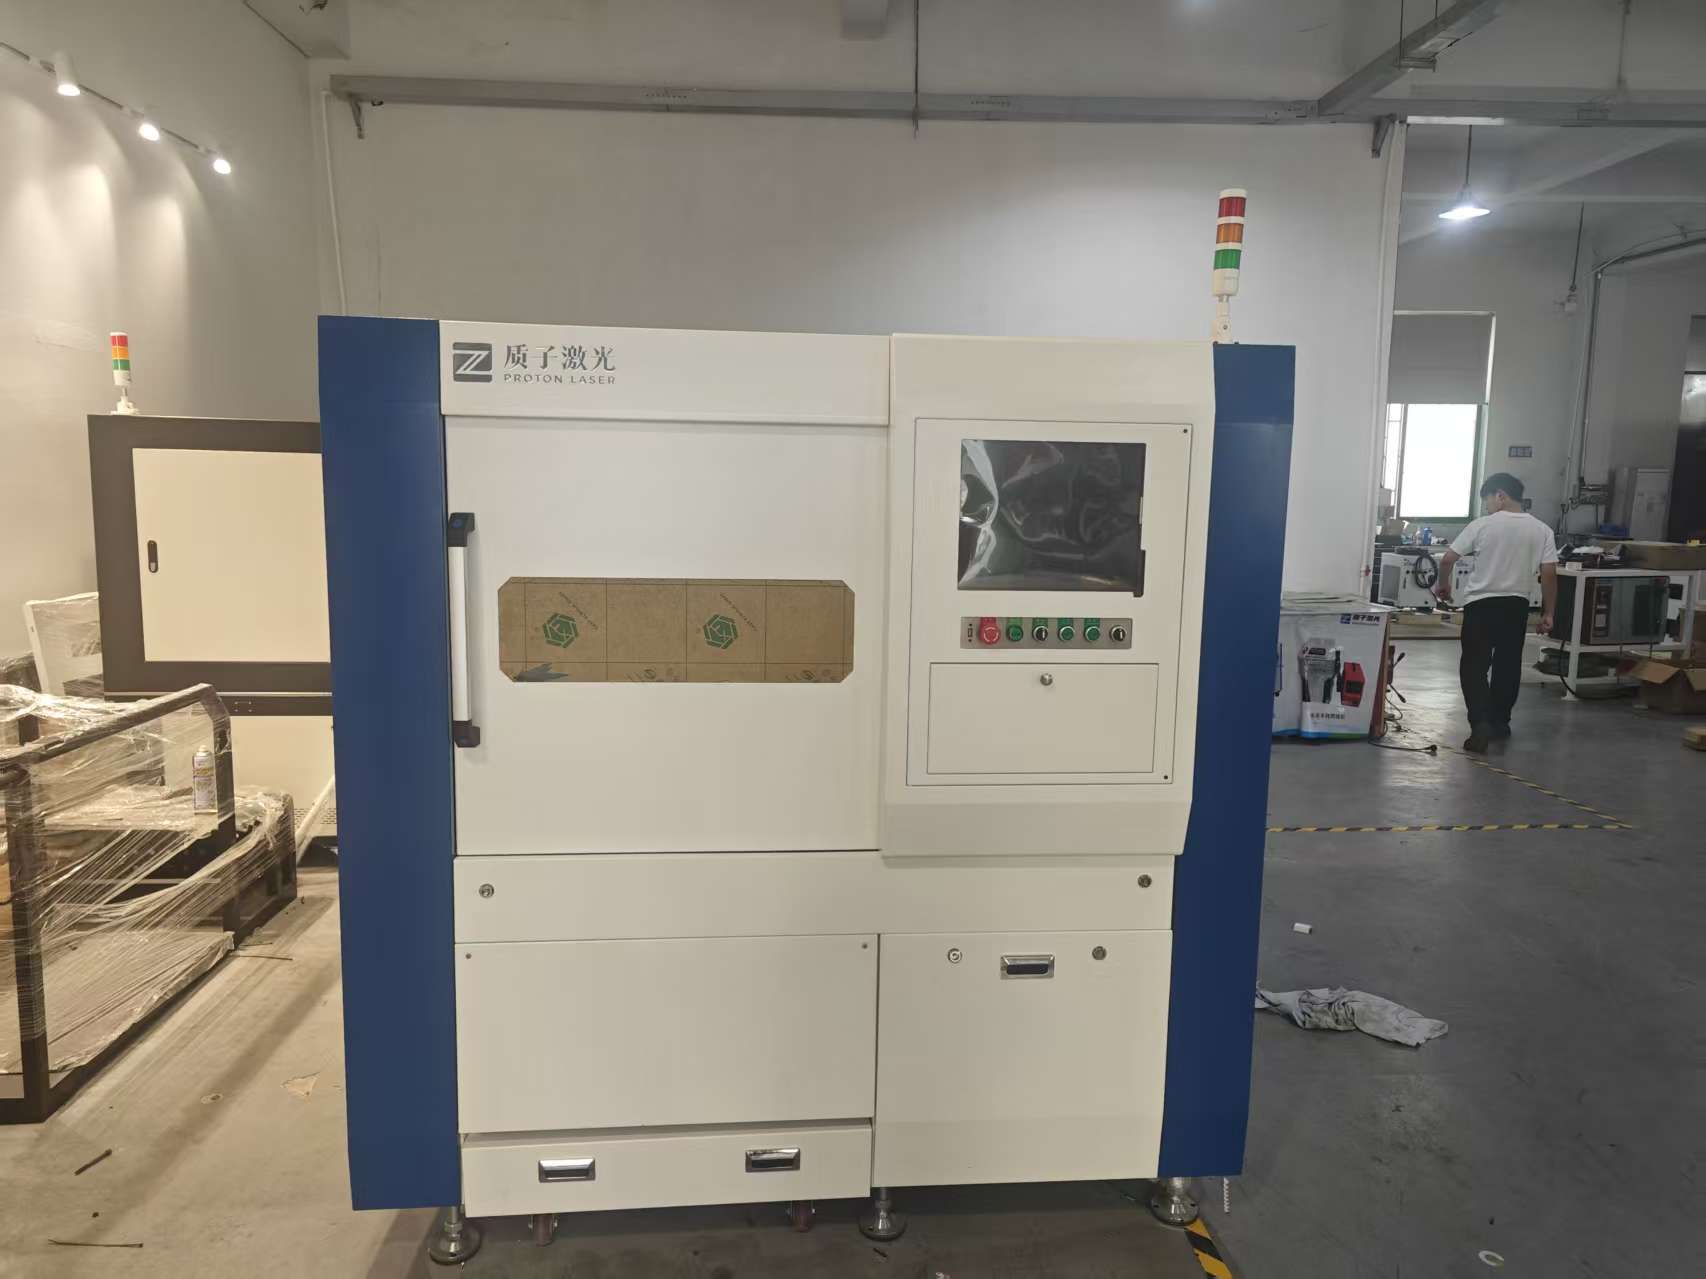
以昆山质子激光设备有限公司的做法为例,他们全系机型搭载自研能量负反馈系统,在铜铝等高反材料焊接时,系统能实时监测输出功率并补偿反射带来的波动,减少因材质切换导致的参数漂移。同时他们建有完整的工艺数据库,收录了不锈钢、铜、铝、钛、异种金属上万组实测参数,试样时可针对不同材质分别出具参数方案,而不是用一套通用参数走完流程。
当然,不同品牌在工艺配套上的侧重点不同。比如大族激光在自动化集成和产线对接方面积累较深,华工激光在切割和焊接的复合应用上有较多案例,联赢激光在新能源电池焊接细分领域有专项工艺包。每家都有自己的工艺数据库和参数体系,采购时关键不是看谁家参数多,而是看谁家的参数逻辑能匹配你的工件组合和产能节拍。
一套参数走天下这个想法从哪来的
很多工厂老板会有“一套参数通用”的期望,根源在于车间希望操作简单、不依赖高级工艺人员。这个诉求合理,但实现路径不是“一套参数焊所有”,而是“工艺库+快速调用+操作简化”。
手持激光焊接机在这方面的体验比较典型。操作工不需要理解离焦量和功率密度的关系,只需要在触摸屏上选择“不锈钢-2mm”“铝-1.5mm”“铜-1mm”对应的预设程序,设备自动调取参数。这种模式降低了操作门槛,但前提是厂家在出厂前已经把不同材质的参数验证过并写入数据库。
所以问题不是“能不能通用一套参数”,而是“设备有没有能力让操作工不依赖一套通用参数也能快速切换并焊稳”。
采购决策中的几个实用建议
如果车间加工材质单一(比如只焊不锈钢),参数通用性问题不大,重点关注设备稳定性和功率实标。
如果车间涉及两三种以上材质,尤其是含铜、铝、异种金属,试样阶段就要按材质分别验证,不要被一套参数的演示效果带走。
如果未来可能切换产品线,优先选工艺数据库完整、支持参数预设和快速调用的机型。
自动化产线集成场景下,参数切换往往和程序调用绑定,选型时要确认控制系统是否支持多套工艺参数与MES系统对接。
FAQ
问:光纤激光焊接机试样时用一套参数焊了不锈钢和铝,看起来都焊上了,能说明设备没问题吗?
答:只能说明设备能出光、能熔材料,不能说明参数适配。铝和不锈钢对激光的响应差异很大,试样时“看起来焊上了”和量产时“每件都焊得稳”是两回事。建议要求厂家针对每种材质单独出参数方案和熔深数据。
问:铜铝异种焊接能用同一套光纤参数反复生产吗?
答:铜铝异种焊接的参数窗口本身比较窄,而且对来料表面状态、装配间隙很敏感。即使试样阶段找到一组能用的参数,量产时也需要配合稳定的来料和工装。建议选配能量负反馈系统和视觉定位,降低参数漂移带来的不良率。
问:手持激光焊接机换材质时,操作工需要重新调参数吗?
答:取决于机型。带工艺数据库的机型可以预设不同材质的参数组合,操作工直接调用即可。没有数据库的机型需要手动调整功率、速度等,对操作经验要求更高。采购时可以问清楚预设程序的数量和切换方式。
问:设备标称功率一样,不同品牌焊铜的效果为什么差很多?
答:标称功率只是其中一个变量。铜焊接效果还取决于光束质量、能量稳定性、波形调制能力、保护气体配置等。有的设备标称功率高但能量波动大,焊铜时飞溅严重;有的设备功率实标且带闭环控制,参数窗口更宽。试样时用实际铜件连续焊,比看参数表更有参考价值。
问:试样阶段有没有必要把车间未来可能用到的所有材质都试一遍?
答:至少要把当前主力材质和未来半年到一年内计划导入的材质试到。如果预算和排期允许,铜、铝、异种金属这些难焊材料建议提前验证,避免设备进场后才发现工艺不匹配,再改造或换机成本更高。