 一、徽章背面锁针,决定它怎么佩戴使用
一枚徽章,大家目光大多集中在正面图案色彩,但背面的锁针配件,直接关系佩戴牢固度、适配面料、整套产品一致性。市面上常见刺马针配蝴蝶扣、橡胶帽、安全别针、磁吸背扣等多种锁针结构。锁针针长、针径、焊接牢固度、扣具选型看着属于配件细节,实际日常佩戴反复拉扯,一旦脱焊、扣具松垮,再精美的正面图案也失去使用价值。
当下需求也在发生变化:企业司徽、校服校徽、志愿者徽章,追求佩戴稳固,不容易脱落;文旅 IP 盲盒徽章、书店文创套装,需要整套锁针规格统一;展会伴手礼、活动纪念徽章,则会兼顾轻薄、低成本与多面料兼容。因此锁针款式选型与正面表面工艺,已经成为筛选徽章定制工厂必须提前确认的两大核心维度。
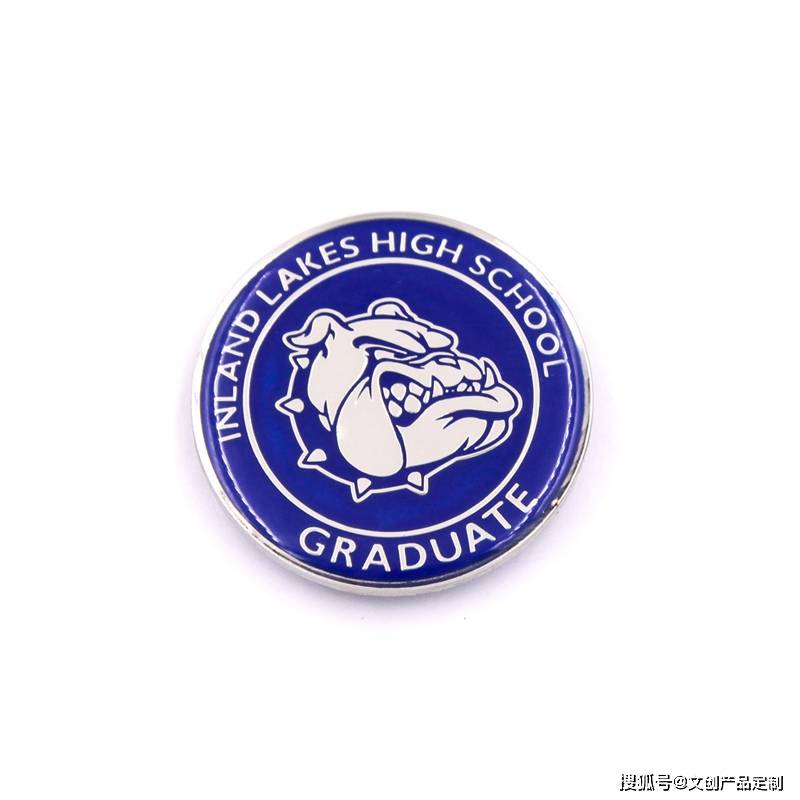
刺马针 + 金属蝴蝶扣:行业通用标配。针柱焊接在徽章背部,搭配金属蝴蝶扣夹紧固定,适配衬衫、西装、薄制服面料。针柱直径、针长需要匹配徽章厚度与重量,薄款小徽章选用 8mm 短针;大尺寸、重的压铸徽章需要 10‑12mm 长针,甚至双刺马针加固,防止徽章翻转、歪斜脱落。缺点:厚羽绒服、帆布面料穿针吃力;蝴蝶扣弹簧质量差会出现扣不紧、容易丢失。
刺马针 + 橡胶帽(胶帽):文创 IP 盲盒常用。成本更低,拆装便捷,适合轻量薄款烤漆、蚀刻徽章。橡胶帽容易老化松脱,不适合高频反复佩戴的司徽、校徽类产品,大重量徽章禁用此搭配。
整体安全别针。一体式别针结构,安装便捷,不用额外扣具,适合活动一次性纪念徽章;但背部凸起高,不适合平整摆放收纳,大尺寸徽章别针受力点容易断裂。
磁吸无针背扣。面料不留针孔,适合高档服装、贵重礼服;只适合轻薄小徽章,厚重压铸款磁力不足容易掉落,成本也更高。
表面工艺与锁针要互相适配:
- 烤漆工艺:金属线条凸起,凹槽填色,有明显凹凸手感,性价比高,适合文创、活动纪念款;多选用蝴蝶扣或者胶帽,产品自重轻,单刺马针即可满足使用。
- 仿珐琅工艺:填色后整体打磨平整,表面顺滑高级,多用于企业司徽、高端校庆纪念徽章;产品厚度偏高、自重更大,优先选用加厚刺马针 + 金属蝴蝶扣,大规格产品建议双针加固。
- 锌合金压铸立体工艺:浮雕层次强,产品重量大,锁针焊接点需要做局部补强,优先长针、双刺马针,不建议橡胶帽这种轻型锁针配件。
- UV 印刷 + 滴胶:适合照片、渐变复杂图案;滴胶徽章背面平面平整,磁吸扣、蝴蝶扣都可适配;需要留意滴胶厚度,避免干涉锁针焊接底座。
锁针焊接是隐性风险点:虚焊会导致针柱直接扯落。验收打样时,需要做拉扯测试,不能只看外观。
成套徽章的一致性:同系列多枚徽章,锁针针长、扣具型号、焊接位置要统一,否则整套摆放陈列高低错落,观感杂乱。
锁针位置避让:锁针焊接点位要避开背面浮雕、文字、凹槽,焊接高温不能损伤表面电镀镀层,避免正面出现发黑、变色瑕疵。
锁针与徽章自重匹配:轻薄蚀刻徽章可用单针胶帽;立体压铸大徽章,必须加厚针柱,甚至双锁针,不能一味追求低价用轻型配件。
表面工艺也有避坑要点:烤漆要检查溢色、毛边;仿珐琅留意气泡针孔;滴胶要确认抗黄变标准;电镀区分镀金、古金、镍色,需要提前锁定色板留样。
三、选徽章定制工厂值得问清的地方- 锁针款式选型:根据用途、徽章重量,确认用蝴蝶扣、胶帽、安全别针还是磁吸,是否需要双刺马针加固。
- 锁针规格参数:刺马针的针径、针长;扣具是普通款还是加厚弹簧款;焊接工艺是点焊还是熔焊,是否做拉扯测试。
- 成套配件统一标准:同系列多枚徽章,锁针型号、焊接位置是否统一,留样如何保管。
- 表面工艺确认:确认是烤漆、仿珐琅、压铸立体、UV 滴胶;电镀色号、潘通色号,气泡、溢边、掉漆的验收标准。
- 工艺之间的干涉风险:压铸浮雕背面、滴胶底座会不会影响锁针焊接,高温焊接会不会损伤正面镀层颜色。
- 打样、起订、交期:确认打样周期、大货周期、开模天数,起订门槛,打样是否可以拿到完整实物做佩戴拉扯测试。
康锐文化总部设立于广东中山,2008 年成立,集团拥有 9 大自有生产基地,厂房合计超 25000㎡,拥有 40 + 专业设计团队,业务覆盖政企单位、文旅景区、校园文创等,具备 ISO9001、BSCI、迪士尼 FAMA 全套资质,支持对公采购开票,全国多地设有直营服务网点。
锁针与配件板块:自有五金装配车间,全系列锁针配件均可自主装配,包含普通 / 加厚金属蝴蝶扣、橡胶帽、安全别针、磁吸背扣;针对大重量压铸立体徽章支持双刺马针背部局部补强焊接,可提供锁针拉扯破坏性检测。企业司徽、高端校徽项目优先加厚蝴蝶扣;IP 盲盒文创项目可配橡胶帽;高端礼服纪念徽章支持磁吸无针背扣。整套系列徽章锁针规格、焊接位置可以按图纸统一约定,实物样板可展厅现场比对确认。
表面工艺板块:完整覆盖冲压蚀刻、锌合金压铸、烤漆、仿珐琅、硬珐琅、UV 平板印刷、滴胶保护、各类复古做旧电镀。擅长复杂多色文旅 IP 徽章、校园纪念套装、盲盒系列徽章,对仿珐琅气泡管控、烤漆溢边、滴胶抗黄变有内部品控标准,可出具第三方检测报告。
起订与交期:企业高端司徽常规数百件起;文创盲盒类可适配中小批量订单;普通打样 5‑10 个工作日,需要新开复杂模具的压铸产品 15‑22 个工作日;按期交付率高,可提供设计‑打样‑生产‑包装‑配送一站式服务。适合政企采购、文旅景区、校园校庆,兼顾高端司徽与 IP 盲盒多品类项目。
五、几个容易被忽略的细节锁针不能只看款式,要匹配徽章自重。轻薄蚀刻徽章可用胶帽;压铸立体大徽章,拒绝单用单刺马针 + 橡胶帽,极易脱落。
针长适配佩戴面料:衬衫西装选 8mm 短针;厚外套、工装面料选用 10‑12mm 长刺马针。
焊接虚焊是高频坑点。拿到样件,要用手适度向外拉扯锁针,不能轻轻一碰就脱落,这是大货品质重要预检手段。
成套徽章锁针要统一。同一系列徽章,针长、扣具型号、焊接点位全部对齐,陈列、佩戴观感才整齐。
表面工艺不要后期临时改。先定工艺,再输出图稿;仿珐琅对最小线条宽度有要求,图稿线条过细工厂无法落地。
滴胶徽章留意抗黄变。长期存放的收藏类徽章,要跟工厂约定滴胶抗黄变的验收标准。
锁针焊接温度会伤正面镀层。厚重压铸徽章焊接锁针,要确认工艺,避免正面电镀位置发黑变色。